

Mikrocewnik 2,7 Fr może przejść test śledzenia w linii prostej i nadal załamywać się przy pierwszym zetknięciu z krętą tętnicą biodrową. Kiedy tak się dzieje, słabym ogniwem rzadko jest miękka końcówka dystalna. To hipotubus tworzący bliższy trzon, element decydujący o tym, jak duży nacisk i moment obrotowy faktycznie docierają do końcówki oraz ile traci się w wyniku owalizacji, wyboczenia lub uszkodzenia wiązania.
Hipoterki należą również do najbardziej błędnie określonych części zestawienia materiałów cewnika. Liczby pomiarowe mieszają się z objaśnieniami milimetrowymi, grubość ścianki jest podawana bez tolerancji, a wzór cięcia wybiera się ze zdjęcia, a nie docelowej sztywności. W poniższych sekcjach omówiono, czym jest rurka hipotubowa, jak porównują się opcje ze stali nierdzewnej, Zerknij i poliimidu, jakie wymiary niosą ze sobą rzeczywiste ryzyko zakupu i co należy sprawdzić przed wydaniem zamówienia.
Co to jest hipotuba?
Hipoterka to precyzyjna, cienkościenna rurka o małej średnicy zewnętrznej w stosunku do jej długości, używana jako popychany trzonek przenoszący moment obrotowy cewnika, prowadnika, igły lub systemu wprowadzającego. Słowo to pochodzi od rurek podskórnych, ciągnionej stali nierdzewnej wykorzystywanej do produkcji igieł, i obecnie obejmuje każdą rurkę z trzonkiem wykonującą tę samą pracę mechaniczną, w tym wersje polimerowe i wzmocnione kompozyty.
Na rysunkach i zamówieniach zakupu widnieją dwie pisownie. Rury Hypo zwykle oznaczają produkt walcowniczy: proste odcinki lub zwoje ciągnionej rury o średnicy nominalnej. Hypotube zwykle oznacza gotowy element po cięciu, profilowaniu laserowym, gratowaniu i pasywacji. Kiedy dostawca oferuje jedno i dostarcza drugie, otrzymujesz albo surową rurę, której nikt nie jest w stanie skleić, albo gotowy wał wyceniony bez dodatkowych operacji.
| Wskaźnik | Nominalna średnica zewnętrzna | Identyfikator nominalny | Typowa rola wału |
|---|---|---|---|
| 34G | 0,16 mm (0,0063 cala) | 0,08 mm (0,0031 cala) | Drobne światła dystalne, przejścia mikrodrutów |
| 32G | 0,23 mm (0,0090 cala) | 0,10 mm (0,0041 cala) | Nerwowo-naczyniowe wały dystalne |
| 30G | 0,30 mm (0,0120 cala) | 0,15 mm (0,0060 cala) | Wewnętrzne elementy mikrocewnika |
| 27G | 0,41 mm (0,0163 cala) | 0,21 mm (0,0083 cala) | Wały tłoczące o małej średnicy |
| 25G | 0,51 mm (0,0203 cala) | 0,26 mm (0,0103 cala) | Trzonki proksymalne mikrocewnika |
| 23G | 0,64 mm (0,0253 cala) | 0,34 mm (0,0133 cala) | Trzonki cewników diagnostycznych |
| 20G | 0,90 mm (0,0354 cala) | 0,58 mm (0,0230 cala) | Prowadź wewnętrzne elementy cewnika |
| 18G | 1,27 mm (0,0500 cala) | 0,84 mm (0,0330 cala) | Trokar i wały dostępowe |
Materiały Hypo Tube: co faktycznie kupuje każda opcja
Wybór materiału jest w pierwszej kolejności decyzją dotyczącą sztywności, a w drugiej kolejności decyzją dotyczącą biokompatybilności. Każdy powszechnie stosowany materiał na rurkę hipotubową jest już materiałem klasy medycznej z długą historią wyrobu, zatem prawdziwym wyróżnikiem jest zachowanie mechaniczne i liczba etapów procesu, jakie będzie wymagał później wał.
Stal nierdzewna 304 i 304V
Stal nierdzewna pozostaje domyślna. Moduł sprężystości w pobliżu 193 GPa zapewnia najwyższy nacisk na jednostkę grubości ścianki, jest widoczny pod fluoroskopią bez dodatków, a baza materiałów do cięcia laserowego jest dojrzała. Koszty pojawiają się później: pasywacja, ostrożne gratowanie w celu kontroli cząstek stałych i połączenia klejowe, które tolerują bardzo małe zanieczyszczenie powierzchni.
Zerknij
Według opublikowanych arkuszy danych materiałów Zerknij ma środkowy moduł sprężystości bliski 3,8 GPa, czyli około pięćdziesiąt razy bardziej miękki niż stal nierdzewna. Jest to cecha charakterystyczna, gdy wał musi się wielokrotnie zginać bez załamań, utrzymywać uformowaną krzywiznę i pozostać zgodny z badaniem MRI. PEEK jest radioprzezierny, jeśli nie jest połączony z siarczanem baru lub wolframem, dobrze wiąże się z Pebaxem i kurtkami nylonowymi, a po wytłaczaniu można go rozszerzać, przechylać lub obrabiać maszynowo. W przypadku wałów, dla których liczy się miękkie przejście proksymalne lub kompatybilność magnetyczna, całkowicie eliminuje etap łączenia metalu z polimerem. Ten przegląd do czego stosuje się rurki PEEK w trzonkach cewników obejmuje dodatkowe szczegóły projektu.
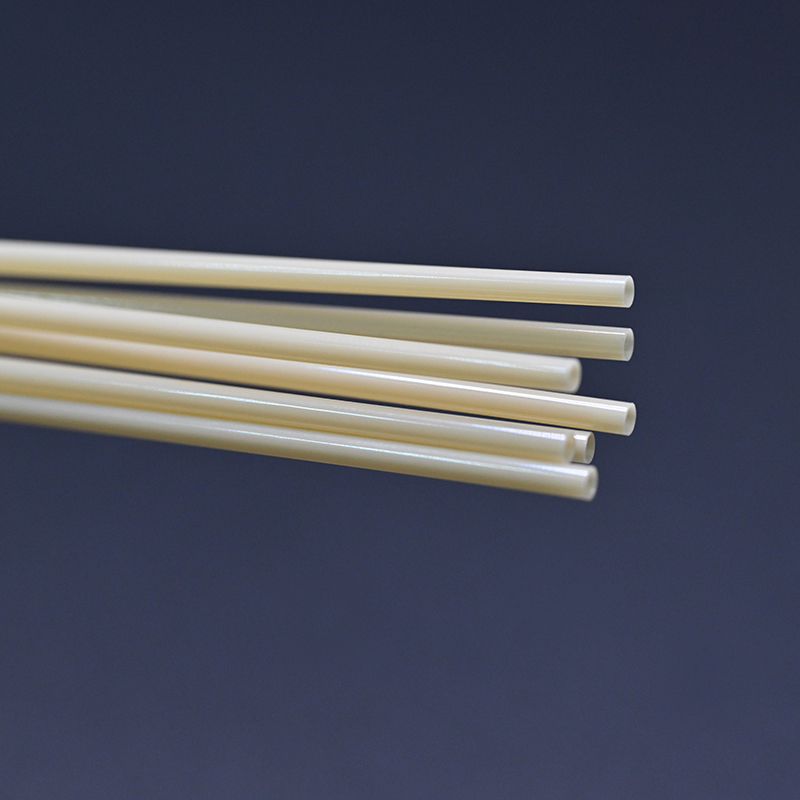 Wężyk PEEK Materiał PEEK posiada wysoką tolerancję temperaturową i może stabilnie pracować w środowisku do 250 stopni Celsjusza, zachowując przy tym dobre właściwości mechaniczne, m.in. Zobacz produkt →
Poliimid
Poliimid is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost.
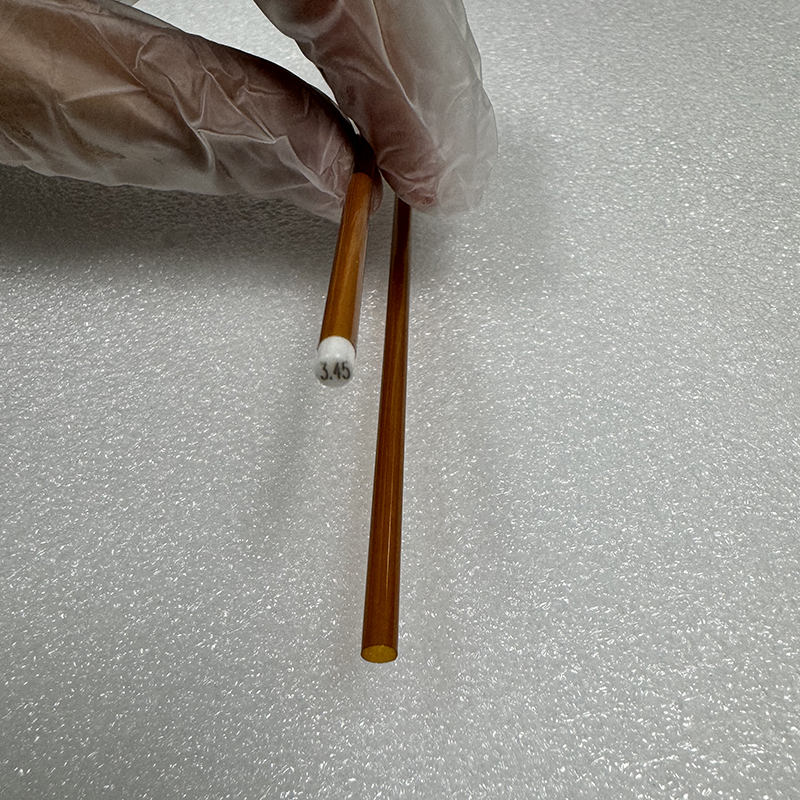 Medyczne rurki poliimidowe Medyczne rurki poliimidowe exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Zobacz produkt →
Orientacyjne wartości modułu zginania zaczerpnięte z opublikowanych arkuszy danych polimerów. Stal nierdzewna 304 ma około 193 GPa i jest pominięta w skali, dzięki czemu różnice w polimerach pozostają czytelne.
Od rurki do wału: jak hipotube staje się cewnikiem
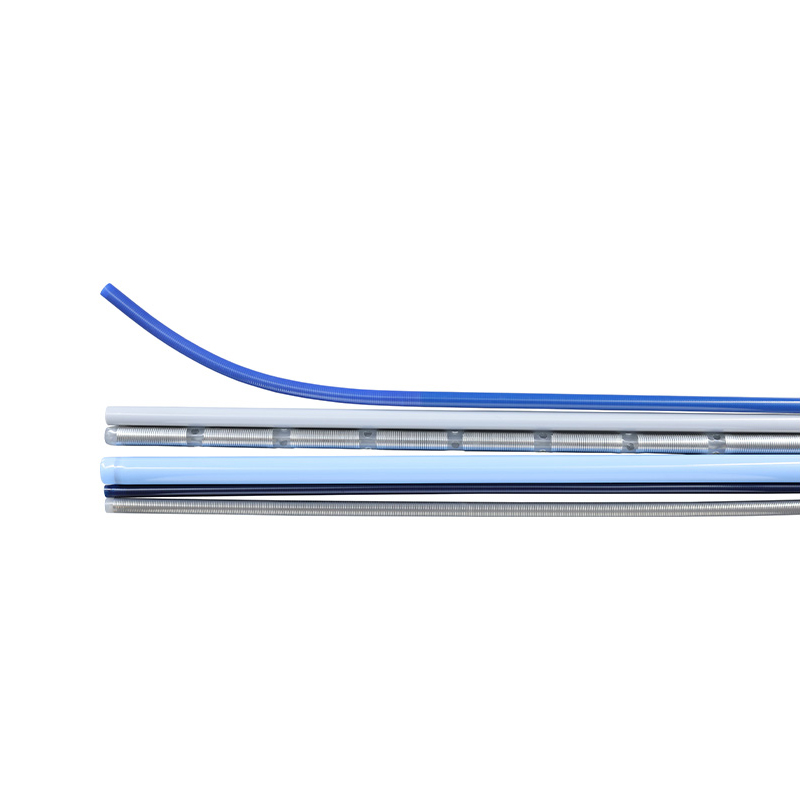
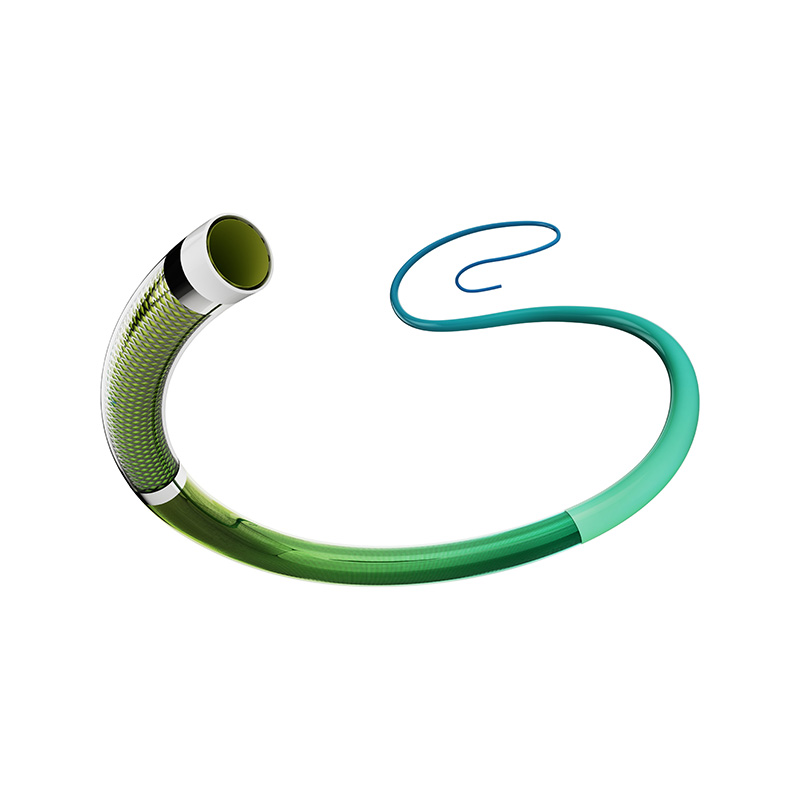
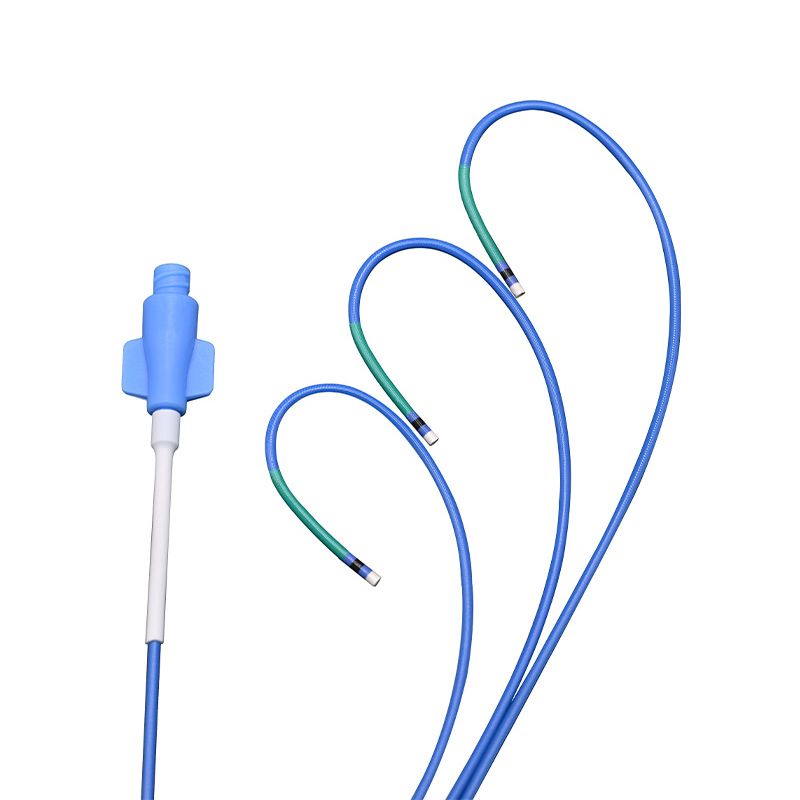
Niewiele gotowych cewników składa się z pojedynczej rurki od piasty do końcówki. Powszechnie stosowaną architekturą jest trzon trójstrefowy: sztywna część proksymalna przenosząca pchnięcie, wzmocniona część środkowa przenosząca moment obrotowy oraz miękka część dystalna, która podąża za prowadnikiem bez uszkadzania ściany naczynia.
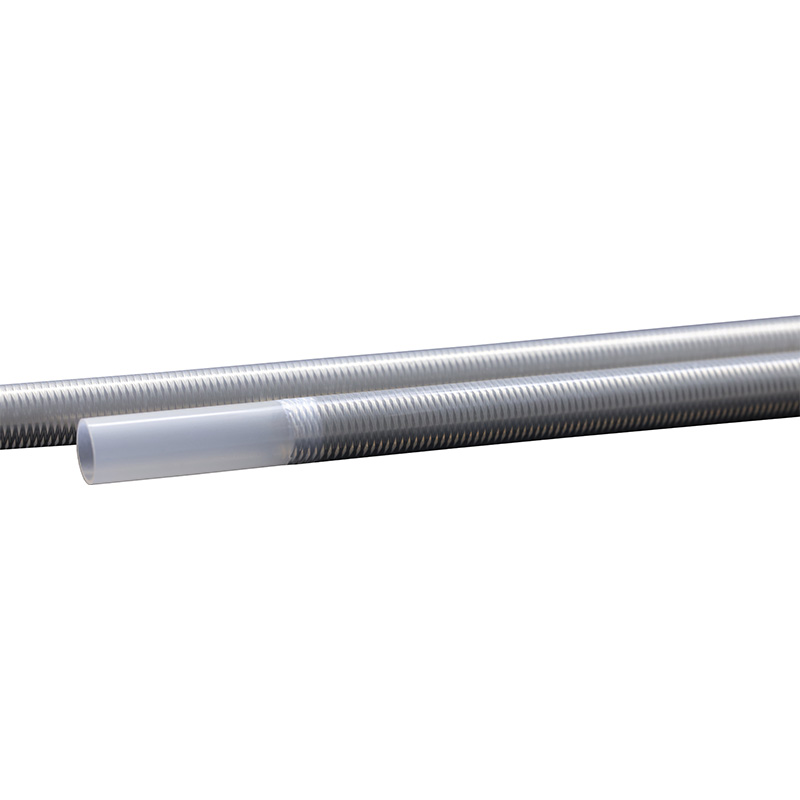
Metalowe hipotuby są profilowane metodą cięcia laserowego, a nie zmiany materiału. Nacięcia spiralne, cięcia przerywane i wzory okien zmieniają sztywną rurę w elastyczny segment, a skok nacięcia określa gradient sztywności. Wały polimerowe osiągają ten sam wynik przy użyciu różnych narzędzi: warstwy oplotu lub cewki, płaszcza o zmiennej twardości lub wielowarstwowego współwytłaczania. Pleciona konstrukcja zapewnia najwyższy moment obrotowy i rozrywanie dla danej grubości ścianki, dlatego wykorzystują ją urządzenia przystosowane do ciśnień.
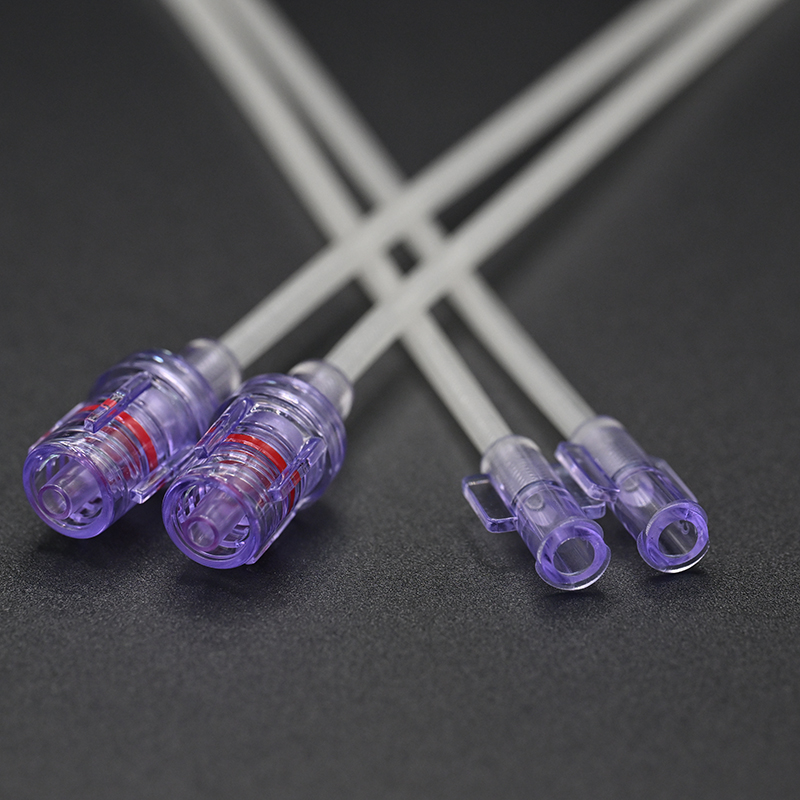 Węże w oplocie wysokociśnieniowym Wysokociśnieniowe rurki plecione lub wysokociśnieniowe rurki monitorujące służą do wstrzykiwania środków kontrastowych i innych roztworów medycznych podczas zabiegów PTCA, PCI lub angiopla... Zobacz produkt →
Wymiary i tolerancje niosące ze sobą ryzyko zaopatrzenia
Większość problemów związanych z jakością hipotuby wynika raczej z problemów ze stosem wymiarowym niż z problemów materiałowych. O tym, czy wał zostanie złożony i będzie działał, decydują cztery liczby: średnica zewnętrzna, średnica wewnętrzna, jednorodność ścianki i położenie przekroju.
| Parametr | Powszechnie określone | Dlaczego to ma znaczenie |
|---|---|---|
| Tolerancja OD | ±0,013 mm (±0,0005 cala) | Pasuje do cewnika prowadzącego lub płaszcza zewnętrznego; przerwa w linii wiązania |
| Tolerancja tożsamości | ±0,013 mm | Przejście drutu lub urządzenia; szybkości płukania i wtrysku |
| Jednolitość ściany | 90% nominalnej ściany lub więcej | Załamanie i pęknięcie pod wpływem zginania |
| Prostość (wygięcie) | Zwykle 0,05 mm na 100 mm | Orientacja końcówki, śledzenie, wyrównanie pasma znacznika |
| Pozycja elementu cięcia | ±0,1 mm | Punkt przejścia sztywności i koncentracja naprężeń |
| Stan krawędzi | Bez zadziorów, gratowane, pasywowane | Generacja cząstek i ścieranie prowadnika |
| Wykończenie powierzchni | Ra 0,4 µm lub lepszy po elektropolerowaniu | Tarcie, adhezja, trombogenność |
Trzy zagrożenia pojawiają się wielokrotnie. Po pierwsze, oznaczenia wymiarowe i metryczne są ze sobą mieszane: wymagania dotyczące 25G i 0,51 mm są zbliżone, ale nie identyczne, a różnica pojawia się na spoinie. Po drugie, tolerancję podaje się bez metody kontroli, a ±0,013 mm oznacza co innego niż mikrometr laserowy, komparator optyczny i sprawdzian wtykowy. Po trzecie, na rysunku pominięto jednolitość pochylenia i ścianek, mimo że wyjaśniają one nieproporcjonalną część skarg na załamanie i orientację końcówki.
Hipoterki metalowe i polimerowe: wybór według funkcji
Jeśli wymagana jest maksymalna siła nacisku przy najmniejszej możliwej średnicy, stal nierdzewna nadal wygrywa. Jeśli trzonek musi się wielokrotnie zginać bez załamań, nadawać się do użytku w gabinecie MRI, unikać łączenia metalu z polimerem lub zmieniać się w miękką końcówkę bez połączenia, zazwyczaj lepszym rozwiązaniem jest rurka z polimeru lub wzmocnionego kompozytu. Poniższe porównanie ocenia każdy materiał w skali od 1 do 5 według pięciu kryteriów, które stanowią podstawę większości recenzji projektów wałów.
- Nacisk i moment obrotowy: Stal nierdzewna 304 daje najwięcej na jednostkę ściany; PEEK i poliimid wymagają grubszej ścianki lub dopasowanej do niej warstwy oplotu.
- Odporność na załamania: polimery wygrywają przy małych promieniach zgięcia; metal zależy od wzoru cięcia i podziałki.
- Nieprzezroczystość: stal nierdzewna jest domyślnie widoczna; wałki polimerowe wymagają środka nieprzepuszczalnego dla promieni rentgenowskich lub pasków znacznikowych.
- Klejenie: wałki polimerowe łączone na gorąco lub rozpuszczalnikiem z płaszczami, podczas gdy metal wymaga klejenia lub spawania oraz przygotowania powierzchni.
- Kompatybilność obrazowania: Zerknij and polyimide work in MRI; stainless steel does not.
- Struktura kosztów: metal ma niższy koszt materiału i więcej operacji wtórnych; polimer ma wyższy koszt materiału i mniej etapów procesu.
Co sprawdzić przed wydaniem zamówienia na Hypotube
Trzy czeki łapią większość kosztownych niespodzianek.
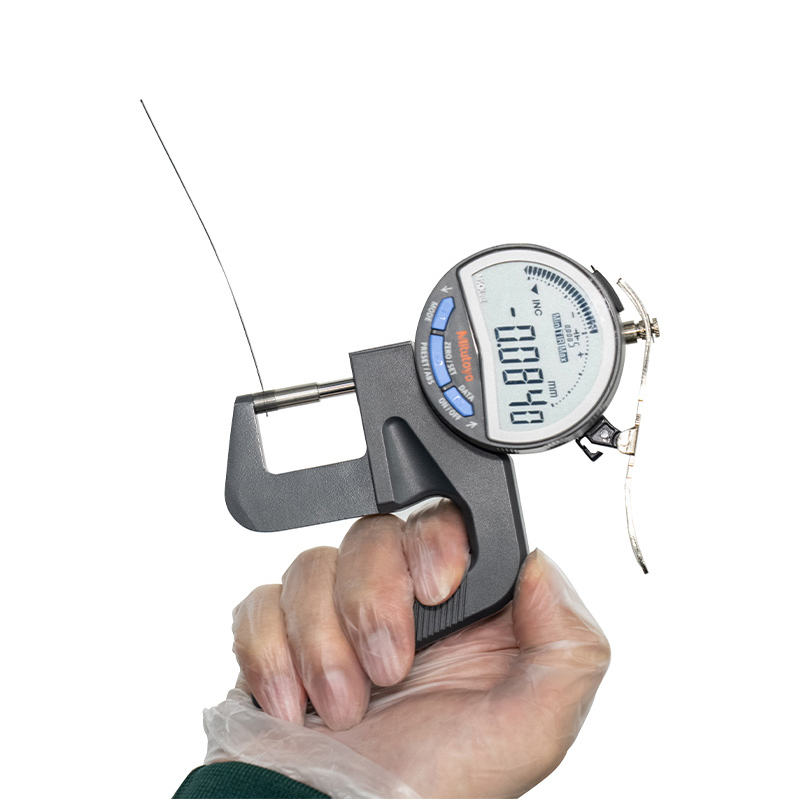
- Zapytaj o metodę kontroli, a nie tylko o tolerancję. To samo objaśnienie ±0,013 mm zachowuje się inaczej w mikrometrze laserowym, komparatorze optycznym i mierniku wtykowym, dlatego nazwij metodę na rysunku.
- Potwierdź, czy oferta obejmuje gotowe rurki hipotlenowe, czy rurki hipoglikemiczne o długości walcarki. Profilowanie laserowe, gratowanie, pasywacja i inspekcja to osobne pozycje i często odrębne możliwości.
- Poproś o dane na poziomie partii dotyczące jednorodności i pochylenia ścian, a nie tylko o certyfikat zgodności. Te dwie zmienne odpowiadają za dużą część zgłaszanych w terenie skarg dotyczących załamań i orientacji końcówek.
W przypadku programów, które wymagają opracowania wału zamiast tuby katalogowej, an Program trzonka cewnika OEM/ODM może objąć cały łańcuch, od wytłaczania i oplatania, poprzez profilowanie laserowe, klejenie i kontrolę w ramach jednego systemu jakości. Eliminuje to argumenty pojawiające się, gdy hipotubka i płaszcz pochodzą od różnych dostawców stosujących różne konwencje pomiarowe.
O Ningbo LINSTANT Polymer Materials Co., Ltd.
Firma Ningbo LINSTANT Polymer Materials Co., Ltd. została założona w 2014 roku i od tego czasu rozrosła się do przedsiębiorstwa high-tech na poziomie krajowym, zatrudniającego ponad 500 profesjonalnych pracowników. Firma stara się wyjść poza rolę tradycyjnego dostawcy komponentów, starając się stać się integralną częścią produktów swoich klientów. Od precyzyjnego dopasowania na etapie wspólnego projektowania po zapewnienie niezawodności podczas produkcji, firma LINSTANT głęboko integruje się z podstawowym łańcuchem wartości produktów swoich klientów, przekształcając technologię cewników w podstawową przewagę konkurencyjną swoich produktów.
Dzięki ciągłym innowacjom technologicznym i rygorystycznej kontroli jakości jesteśmy w stanie zapewnić firmom produkującym urządzenia medyczne bezpieczniejsze, bardziej precyzyjne i bardziej zaawansowane technologicznie, dostosowane do indywidualnych potrzeb rozwiązania systemów cewników.
Firma działa w pomieszczeniu czystym zgodnym z GMP o powierzchni prawie 20 000 metrów kwadratowych i posiada certyfikat ISO 13485:2016 w zakresie zarządzania jakością wyrobów medycznych. Zasoby produkcyjne obejmują importowane linie do wytłaczania z możliwością współwytłaczania jedno-, dwu- i trójwarstwowego, dedykowane linie do wytłaczania PEEK, linie do formowania wtryskowego oraz dużą zainstalowaną bazę urządzeń do oplatania, zwijania, powlekania, spawania i formowania. Asortyment produktów obejmuje medyczne rurki wytłaczane, rurki wzmocnione, rurki balonowe, rurki termokurczliwe, rurki fluoropolimerowe, komponenty PEEK i poliimidowe, mikrocewniki, cewniki prowadzące i cewniki do angiografii, wspierane przez procesy wtórne i usługi obróbki powierzchni.
Często zadawane pytania dotyczące Hypotubes
Pytanie 1. Do czego służy hipotuba?
Rurka hipotubowa tworzy przesuwany trzon wewnątrz mikrocewników, cewników prowadzących, prowadników, zespołów igłowych i systemów wprowadzania stentów. Przenosi nacisk i moment obrotowy z piasty na dystalną końcówkę, utrzymując jednocześnie trzonek wystarczająco cienki, aby mógł przejść przez wąskie naczynia.
Pytanie 2. Jaka jest różnica między hipotubą a hipotubą?
Rurki Hypo to surowa rura o długości walcowniczej i średnicy nominalnej. Hypotube to gotowy element po cięciu, profilowaniu laserowym, gratowaniu i pasywacji. Zawsze sprawdzaj, którego dotyczy oferta, ponieważ cena i czas realizacji nie są tożsame.
Pytanie 3. Czy rurka polimerowa może zastąpić hipotubę ze stali nierdzewnej?
W wielu szybach tak. Rurki PEEK i poliimidowe usuwają wiązania metal-polimer, zwiększają kompatybilność z rezonansem magnetycznym i poprawiają odporność na załamania. Rezygnują ze sztywności osiowej, dlatego urządzenia dłuższe lub o większym ciśnieniu zwykle dodają warstwę wzmacniającą oplot lub cewkę.
Pytanie 4. Jaki jest najmniejszy dostępny rozmiar rurki hipoglikemicznej?
Standardowe mierniki podskórne mają obciążenie 34G, średnicę zewnętrzną około 0,16 mm i średnicę wewnętrzną 0,08 mm. Węższe otwory istnieją jako elementy opracowywane na zamówienie, ale w tej skali jednorodność ścian i obsługa stają się czynnikami ograniczającymi, a nie proces ciągnienia.
Pytanie 5. Które tolerancje mają największe znaczenie w przypadku niestandardowej rurki hipoglikemicznej?
Tolerancja OD i ID, jednorodność ściany i pochylenie. Jednorodność i prostość ścian wyjaśniają większość skarg dotyczących załamań i orientacji końcówek, a mimo to są to dwie wartości najrzadziej zapisywane na rysunku lub potwierdzane podczas kontroli przychodzącej.
Pytanie 6. Czy produkujecie niestandardowe rurki hipotubowe i trzonki cewników?
Tak. LINSTANT wytłacza i przetwarza rurki polimerowe z PEEK, poliimidu, PTFE, FEP, PFA, Pebax i TPU, a także produkuje wzmocnione trzonki, rurki plecione i wielowarstwowe elementy cewników w ramach systemu jakości ISO 13485:2016 jako partner OEM/ODM.
Wybór Hypotube nagradza wczesne decyzje. Ustal docelową sztywność, granicę jednorodności ściany i metodę kontroli przed wycięciem narzędzi, a reszta wału będzie wynikać z liczb, a nie z przyzwyczajenia. Niezależnie od tego, czy ostateczny projekt będzie wykonany ze stali nierdzewnej profilowanej laserowo, wału z PEEK lub poliimidu, czy też z kompozytu plecionego, te same trzy decyzje decydują o tym, jak zachowuje się on wewnątrz zbiornika.