

Klatkę do zespolenia kręgosłupa, wkładkę mikrocewnika, łożysko pompy i półprzewodnikowy pierścień zaciskowy można wyciąć z tego samego beżowego polimeru. Tym polimerem jest Zerknij, a krótka odpowiedź na pytanie „czym jest Zerknij” jest następująca: jest to półkrystaliczny inżynieryjny termoplast z rodziny poliaryloeteroketonów, który utrzymuje użyteczną wytrzymałość mechaniczną do około 250 °C, jest odporny na większość chemikaliów i może być wytłaczany, formowany lub obrabiany maszynowo. Dłuższa odpowiedź brzmi: czy projekt zakończy się sukcesem, czy porażką, ponieważ wybór gatunku, krystaliczność i okno przetwarzania decydują o tym, czy właściwości arkusza danych przetrwają w gotowej części.
Chemia PEEK w prostych słowach
Polieteroeteroketon bierze swoją nazwę od swojego szkieletu: aromatycznych pierścieni benzenowych połączonych dwoma wiązaniami eterowymi i jednym wiązaniem ketonowym, powtarzając się w regularny sposób. Ta regularność pozwala łańcuchom upakować się w obszary krystaliczne, zwykle od 25 do 35 procent objętości, w zależności od sposobu chłodzenia i wyżarzania części. Faza krystaliczna zapewnia sztywność, odporność na zmęczenie i odporność na rozpuszczalniki; faza amorficzna zapewnia wytrzymałość.
Dwie liczby wyznaczają całą resztę. Temperatura zeszklenia wynosi około 143°C, a faza amorficzna zaczyna mięknąć. Temperatura topnienia wynosi około 343°C, dlatego sprzęt do przetwarzania PEEK musi pracować w temperaturze bliskiej 380°C. Pomiędzy tymi dwoma liczbami PEEK zachowuje się jak sztywne, odporne na pełzanie ciało stałe, a nie jak gumowaty plastik i właśnie dlatego wypiera metal w częściach zużywalnych i komponentach implantów.
Warto wcześniej wspomnieć o jednym szczególe prawnym: PEEK nie zawiera fluoru. Nie jest to fluoropolimer ani PFAS. W czasach, gdy substancje per- i polifluoroalkilowe podlegają dużym naciskom regulacyjnym, ten pojedynczy fakt odsunął więcej niż jeden zespół projektowy od PTFE na rzecz PEEK.
Profil nieruchomości kryjący się za reputacją
Opublikowane dane dotyczące niewypełnionego PEEK są ściśle powiązane ze sobą wśród dostawców, co sprawia, że pisanie specyfikacji jest łatwiejsze niż w przypadku standardowych tworzyw sztucznych.
| Własność | Typowa wartość | Co to oznacza w projektowaniu |
|---|---|---|
| Gęstość | 1,30–1,32 g/cm3 | Około jedna szósta masy stali przy tej samej objętości |
| Zeszklenie (Tg) | ≈143°C | Sztywność zaczyna spadać powyżej tego punktu |
| Temperatura topnienia (Tm) | ≈343°C | Ustawia okno przetwarzania stopu w pobliżu 350–400 °C |
| Stała temperatura pracy | ≈250°C w powietrzu | Długoterminowa granica nośności, zależna od klasy |
| Wytrzymałość na rozciąganie | 90–100 MPa | Porównywalny z niektórymi stopami aluminium na jednostkę masy |
| Moduł zginania | 3,6–4,1 GPa | Bliżej kości korowej niż tytan |
| Absorpcja wody | ≈0,15% (24 godz.), ≈0,5% nasycenia | Wymiary zmieniają się nieznacznie in vivo; pozwolić na to |
| Palność | UL 94 V-0 przy 1,5 mm, niski poziom dymu | Przydatny we wnętrzach samolotów i kolei |
| Odporność chemiczna | Nierozpuszczalny w zwykłych rozpuszczalnikach | Atakowany wyłącznie stężonym kwasem siarkowym |
Odczytaj te liczby raczej jak podłogę, a nie sufit. Gatunek wypełniony 30% szkłem podnosi moduł i zmniejsza rozszerzalność cieplną; gatunek wypełniony węglem zwiększa odporność na zużycie i przewodność elektryczną; Dodatki siarczanu baru sprawiają, że PEEK jest nieprzepuszczalny dla promieni rentgenowskich, gdy lekarz musi go obejrzeć pod fluoroskopią.
PEEK vs PTFE, poliimid i PPS
| Własność | PEEK | PTFE | Poliimid | PPS |
|---|---|---|---|---|
| Ciągłe użytkowanie (°C) | ≈250 | ≈260 | ≈300 | ≈220 |
| Wytrzymałość na rozciąganie (MPa) | 90–100 | 20–30 | 90–110 | 75–85 |
| Odporność na zużycie | Znakomicie | Biedny | Dobrze | Dobrze |
| Możliwość przetwarzania w stanie stopionym | Tak | Trudne | Nie | Tak |
| Zawiera fluor | Nie | Tak | Nie | Nie |
| Względny koszt materiału | Wysoka | Średni | Wysoka | Średni |
Wybierz PTFE, gdy dominuje tarcie i bezwładność, a obciążenie mechaniczne jest niewielkie; jego przepływ na zimno pod ciśnieniem jest typowym trybem awarii. Wybierz poliimid, gdy temperatura przekracza tę, którą może wytrzymać PEEK, a część jest cienka, np. warstwa wzmacniająca cewnik, ale pamiętaj, że nie można go przetwarzać w stanie stopionym. Wybierz PPS, gdy o decyzji decydują koszty, a narażenie na substancje chemiczne pozostaje umiarkowane. Wybierz PEEK, gdy jeden element musi wytrzymać obciążenie strukturalne, przetrwać wielokrotną sterylizację i jednocześnie pozostać przezroczysty dla promieni rentgenowskich.
Od żywicy do gotowej części
PEEK pochłania wystarczającą ilość wilgoci, że należy go wysuszyć przed stopieniem, zwykle w temperaturze 150 ° C przez trzy godziny lub dłużej w suszarce ze środkiem pochłaniającym wilgoć. Obróbka w stanie stopionym przebiega następnie w temperaturze od 350 do 400°C przy temperaturach formy lub matrycy około 170–200°C, a wyżarzanie powyżej przejścia szklistego tworzy krystaliczność zapewniającą określone właściwości. Pomiń wyżarzanie, a otrzymasz część, która wygląda dobrze i działa poniżej oczekiwań.
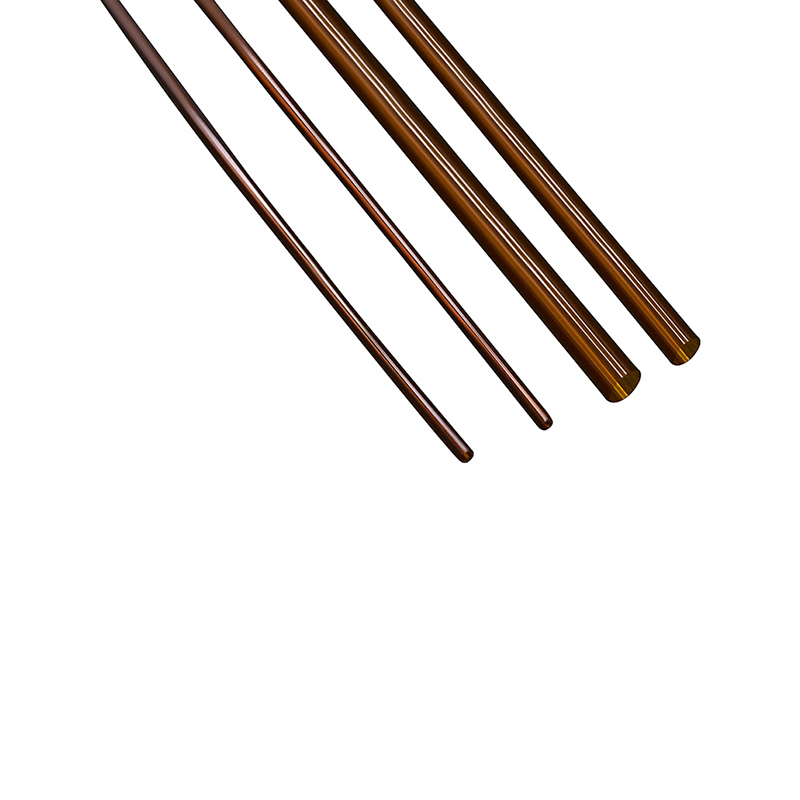
Większość produkcji pokrywają cztery ścieżki: wytłaczanie prętów, folii i rurek; wtryskiwanie skomplikowanych geometrii; formowanie tłoczne dużych płyt; i obróbka z gotowych kształtów. Rurki medyczne zwykle powstają w wyniku wytłaczania lub obróbki skrawaniem, a rozmowa o tolerancji ma znaczenie już na wczesnym etapie — rysunki medyczne zwykle określają tolerancje średnicy wewnętrznej w zakresie od ±0,02 do ±0,05 mm, co jest możliwe do osiągnięcia, ale należy je sprawdzić odpowiednią metodą.
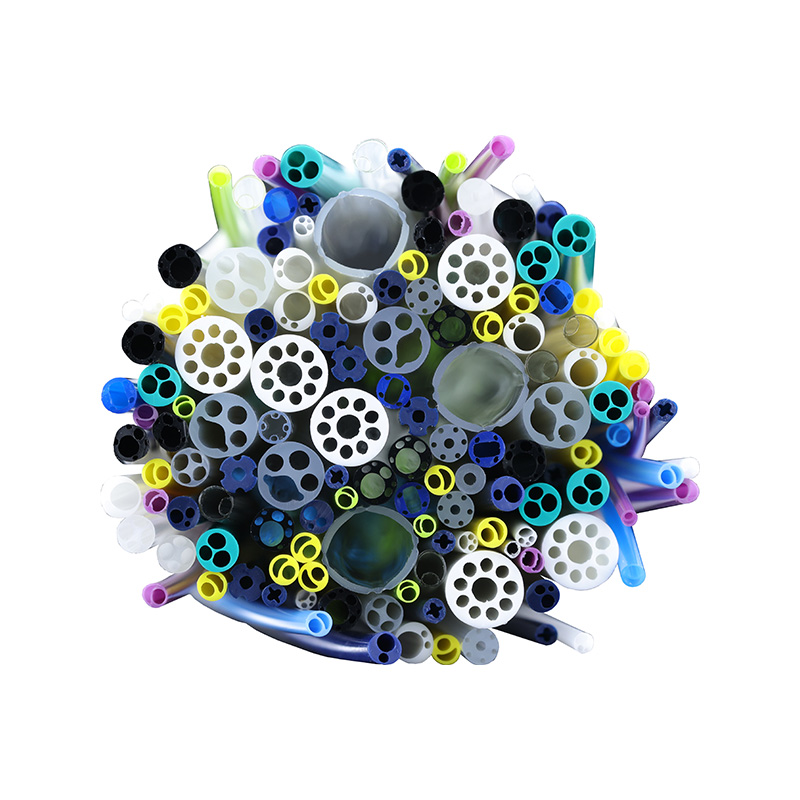
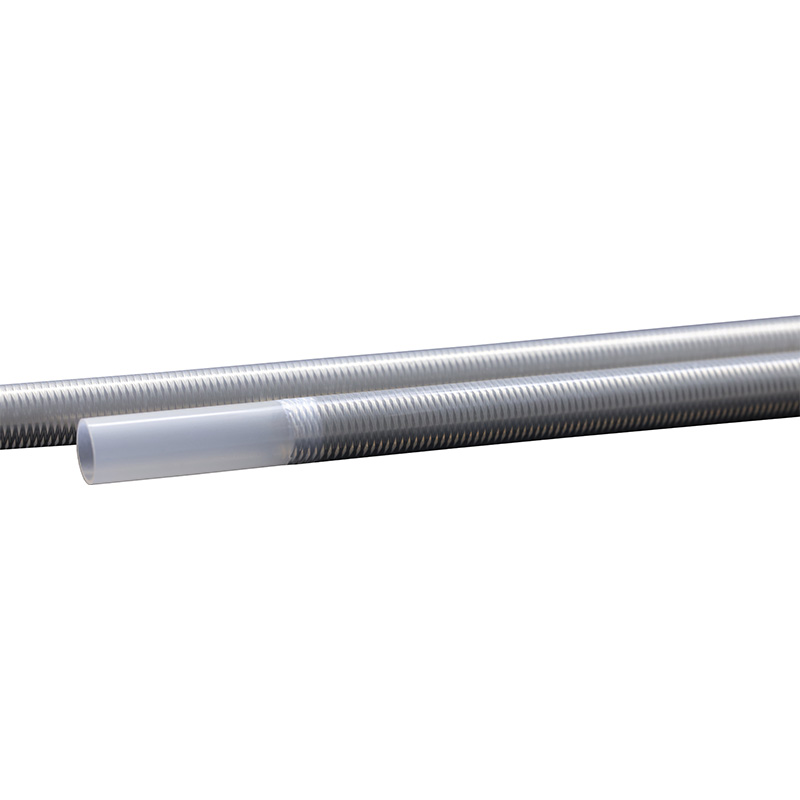
 Wysoka-Precision PEEK Tubing for Medical Applications Precyzyjne rurki PEEK o średnicach wewnętrznych od 0,10 do 23,00 mm i wąskich tolerancjach średnicy zewnętrznej dla małych rozmiarów, dostosowane do cewników i elementów endoskopowych. Zobacz produkt →
Rurka termokurczliwa to osobne, ale powiązane narzędzie: tuleja PEEK lub FEP kurczy się na trzonku cewnika podczas ponownego przepływu, ściskając warstwy razem bez dodawania trwałej ścianki zewnętrznej.
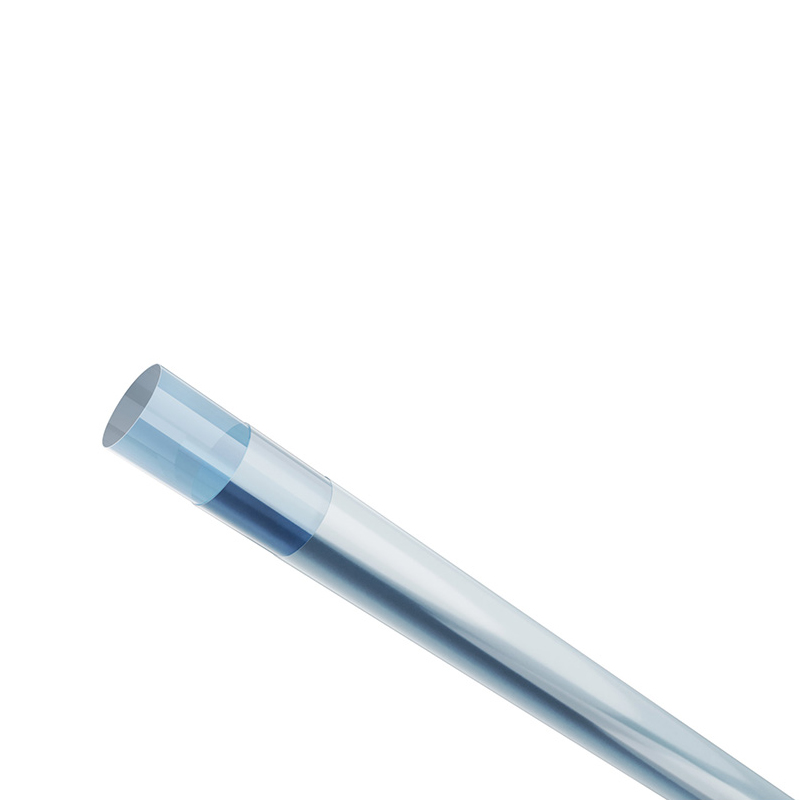
 Rurki termokurczliwe PEEK do wrażliwych elementów Koszulka termokurczliwa z PEEK o współczynniku 1,3/1,4 i temperaturze odzysku 170–190°C, odpowiednia do ochrony wrażliwych komponentów i krytycznych połączeń w zespołach medycznych. Zobacz produkt →
Gdzie PEEK zarabia na swojej cenie w urządzeniach medycznych
Trzy właściwości niosą ze sobą większość przypadków medycznych. Po pierwsze, przezroczystość: niewypełniony element PEEK jest niewidoczny na zdjęciu rentgenowskim i powoduje znacznie mniej artefaktów MRI niż tytan, więc obrazowanie wokół niego pozostaje czyste. Po drugie, moduł: przy około 3,6 GPa, PEEK jest znacznie bliższy kości korowej niż stopy metali, co zmniejsza ochronę przed naprężeniami w urządzeniach kręgosłupa i urazach. Po trzecie, stabilność sterylizacji: PEEK toleruje cykle gamma, tlenek etylenu i parę bez żółknięcia i kruchości, które mają wpływ na tańsze polimery.
W pracy z cewnikami PEEK występuje jako segmenty trzonu o dużej sztywności, wykładziny łączone oplotem i alternatywne rurki hipotubowe, gdzie wymagana jest izolacja elektryczna lub termiczna. Jeśli chcesz głębiej przyjrzeć się zachowaniu materiału w formie tuby, zapoznaj się z tym przeglądem Wężyk PEEK obejmuje praktykę dotyczącą grubości ścianek, prostoliniowości i tolerancji.
Obrobiony maszynowo PEEK służy również do opracowywania urządzeń na stanowisku laboratoryjnym: implantów próbnych, uchwytów do sterylizacji, uchwytów narzędzi i stanowisk testowych, które nie mogą zarysować ani zanieczyścić tego, co trzymają.
 Precyzyjnie obrobione części PEEK do wyrobów medycznych Precyzyjnie obrobione części PEEK do implantów próbnych, osprzętu do sterylizacji, uchwytów narzędzi i elementów urządzeń medycznych, o wysokiej twardości, odporności na korozję i biokompatybilności. Zobacz produkt →
Koszt, czas realizacji i ryzyko substytucji
Mieszanka PEEK zazwyczaj kosztuje o rząd wielkości więcej za kilogram niż POM, PBT czy nylon, a partie klasy implantowej z pełną identyfikowalnością są ponownie wyższe. Przy małym podzespole cena rzadko kiedy decyduje o tym, ale przy dużej obudowie dominuje. Następują dwie praktyczne konsekwencje. Zaprojektuj grubość ściany, której faktycznie potrzebujesz, a nie grubość odziedziczoną po części metalowej. Upewnij się także, że gatunek jest dostępny w potrzebnej formie, zanim projekt zostanie zamrożony, ponieważ gatunki specjalistyczne często charakteryzują się dłuższym czasem realizacji i wyższymi ilościami minimalnymi niż niewypełnione produkty naturalne.
Ciche ryzyko to substytucja. PEEK wygląda podobnie do kilku tańszych beżowych polimerów, a wiadomo, że dostawcy dostarczają niezweryfikowany gatunek, gdy popyt rośnie. Poproś o identyfikowalność partii, certyfikat analizy dokładnego gatunku i potwierdzenie źródła żywicy.
Pięć kontroli, zanim PEEK zacznie rysować
- Potwierdź rzeczywistą temperaturę pracy, uwzględniając krótkie przebiegi, zamiast podawać główną wartość 250°C.
- Zdecyduj, czy część wymaga wyżarzania i kto jest za to odpowiedzialny.
- Wymień wszystkie substancje chemiczne, z którymi część będzie miała kontakt; PEEK jest odporny na szerokie spektrum, ale nie uniwersalny.
- Podać metodę kontroli wraz z tolerancją, szczególnie w przypadku wewnętrznych średnic rur.
- Dopasuj gatunek do zastosowania: gatunki przemysłowe, medyczne i implantologiczne nie są zamienne.
O Ningbo LINSTANT Polymer Materials Co., Ltd.
Firma Ningbo LINSTANT Polymer Materials Co., Ltd. została założona w 2014 roku i od tego czasu rozrosła się do przedsiębiorstwa high-tech na poziomie krajowym, zatrudniającego ponad 500 profesjonalnych pracowników. Firma stara się wyjść poza rolę tradycyjnego dostawcy komponentów, starając się stać się integralną częścią produktów swoich klientów. Od precyzyjnego dopasowania na etapie wspólnego projektowania po zapewnienie niezawodności podczas produkcji, firma LINSTANT głęboko integruje się z podstawowym łańcuchem wartości produktów swoich klientów, przekształcając technologię cewników w podstawową przewagę konkurencyjną swoich produktów.
Dzięki ciągłym innowacjom technologicznym i rygorystycznej kontroli jakości jesteśmy w stanie zapewnić firmom produkującym urządzenia medyczne bezpieczniejsze, bardziej precyzyjne i bardziej zaawansowane technologicznie, dostosowane do indywidualnych potrzeb rozwiązania systemów cewników. Nasze możliwości w zakresie wytłaczania, formowania wtryskowego i obróbki PEEK są obok nas Usługi OEM i ODM dla producentów urządzeń, którzy potrzebują partnera produkcyjnego zamiast katalogu.
PEEK: Często zadawane pytania
Uszczelki, łożyska, elementy pomp i zaworów, wsporniki lotnicze, części półprzewodnikowe, klatki kręgosłupa, podbudowy dentystyczne i rurki cewnika — wszędzie tam, gdzie ciepło, zużycie lub narażenie chemiczne wykluczają użycie zwykłych tworzyw konstrukcyjnych.
Około 250°C w sposób ciągły w powietrzu dla gatunków bez wypełniacza, z temperaturą topnienia bliską 343°C. Możliwe są krótkie przekroczenia granicy ciągłej, ale wymagają one sprawdzenia w zależności od zastosowania.
Nie w wartościach bezwzględnych — wytrzymałość na rozciąganie 100 MPa jest znacznie niższa niż w przypadku stali nierdzewnej. Jednak w przeliczeniu na jednostkę masy PEEK konkuruje z aluminium i nigdy nie powoduje korozji ani zacierania się spawów.
Nie. PEEK nie zawiera fluoru, więc nie podlega dyskusji na temat ograniczeń dotyczących fluoropolimerów i PFAS. Jest to główny powód, dla którego niektóre zespoły przechodzą z PTFE.
Dostępne są gatunki PEEK medyczne i implantologiczne, które są powszechnie testowane zgodnie z normami ISO 10993 i USP klasa VI. Nigdy nie należy ich zastępować klasami przemysłowymi.
Ceny związków zwykle są o rząd wielkości wyższe od powszechnie stosowanych tworzyw konstrukcyjnych, a gatunki implantów znów kosztują więcej. Wąskie tolerancje i małe ilości jeszcze bardziej podnoszą cenę części.