

Sterowany cewnik może przejść test odchylenia na stole laboratoryjnym i nadal wydawać się niejasny w krętym naczyniu. Najczęstszą przyczyną nie jest sam uchwyt; jest to skumulowana zmienność wału, zbrojenia, połączenia końcówki, ścieżki ciągnięcia drutu i metody kontroli. Praktyczny wniosek: wybierz CDMO produkującą sterowane cewniki, która posiada te interfejsy w ramach jednego systemu jakości, zamiast koordynować czterech dostawców i mieć nadzieję, że zestawienie utrzyma się w granicach tolerancji.
Co faktycznie kontroluje CDMO produkujące sterowane cewniki
W programach sterowanych cewników CDMO nie jest dostawcą rurek ze stołem montażowym. Powinien posiadać transfer projektu, wytłaczanie, wzmacnianie, rozpływ, formowanie końcówek, integrację uchwytów, rozwój metod testowych, walidację procesów i produkcję seryjną. Ten zakres ma znaczenie, ponieważ odchylenie jest wynikiem na poziomie systemu. Zmiana smarowności wyściółki, naprężenia oplotu lub utwardzenia kleju może przesunąć krzywą przesunięcia siły na tyle, że uchwyt nie będzie już odpowiadał oczekiwaniom lekarza.
Poniższa tabela stanowi użyteczną listę kontrolną podczas kwalifikacji dostawcy. Poproś każdego kandydata, aby zaznaczył, które etapy są wykonywane samodzielnie, a które zlecane podwykonawcom oraz w jaki sposób kontrolowane są krytyczne parametry procesu w momencie przekazania zamówienia.
| Etap procesu | Typowy tryb awarii | Co powinna kontrolować CDMO |
|---|---|---|
| Wytłaczanie | Dryft ID/OD, owalność, słabe wiązanie wykładziny | Temperatura topnienia, prędkość wyciągania, pomiar laserowy, SPC i identyfikowalność partii |
| Wzmocnienie | Zmienność skoku oplotu, przerwa cewki, luźne zakończenie | Naprężenie drutu, pokrycie, nachylenie, zakotwienie końcówek i kontrola w trakcie procesu |
| Rozpływ i wiązanie | Przerzedzenie płaszcza, wchłanianie kleju, słabe wiązanie końcówki | Profil termiczny, wspornik trzpienia, kontrola utwardzania i badanie odrywania |
| Chwyć i pociągnij za drut | Luz, duże tarcie, załamanie drutu | Promień frezowania, naprężenie wstępne, smarowanie, ograniczniki ruchu i testy pełnego montażu |
| Kontrola wydania | Przechodzi kontrolę wzrokową, ale sprawia wrażenie kiepskiego w użyciu | Kąt odchylenia, histereza siły i przemieszczenia, reakcja momentu obrotowego, badania szczelności i cząstek stałych |
Silniejszym pytaniem nie jest: „Czy możesz zrobić ten cewnik?” ale „Pokaż mi mapę procesu, atrybuty krytyczne dla jakości i metodę testową, której użyjesz, aby udowodnić powtarzalność ugięcia”. CDMO, które może odpowiadać za pomocą danych, osprzętu i identyfikowalności, jest zwykle lepiej przygotowane do transferu projektu niż CDMO, które odpowiada za pomocą katalogu.
Projektowanie pod kątem wykonalności zaczyna się od trzonka, a nie uchwytu
Cewnik sterowany to ścieżka siły składająca się z uchwytu, drutu ciągnącego, pierścienia kotwiczącego, cewki kompresyjnej lub oplotu, wykładziny, płaszcza i końcówki. Linka nie działa samodzielnie. Napina strukturę dystalną i ściska trzon; jeśli liner wykazuje nierównomierne tarcie lub płaszcz się pełza, rękojeść może wydawać się ciasna, podczas gdy końcówka pozostaje w tyle. Za utratę ruchu często obwinia się uchwyt, ale podstawowa przyczyna leży powyżej.
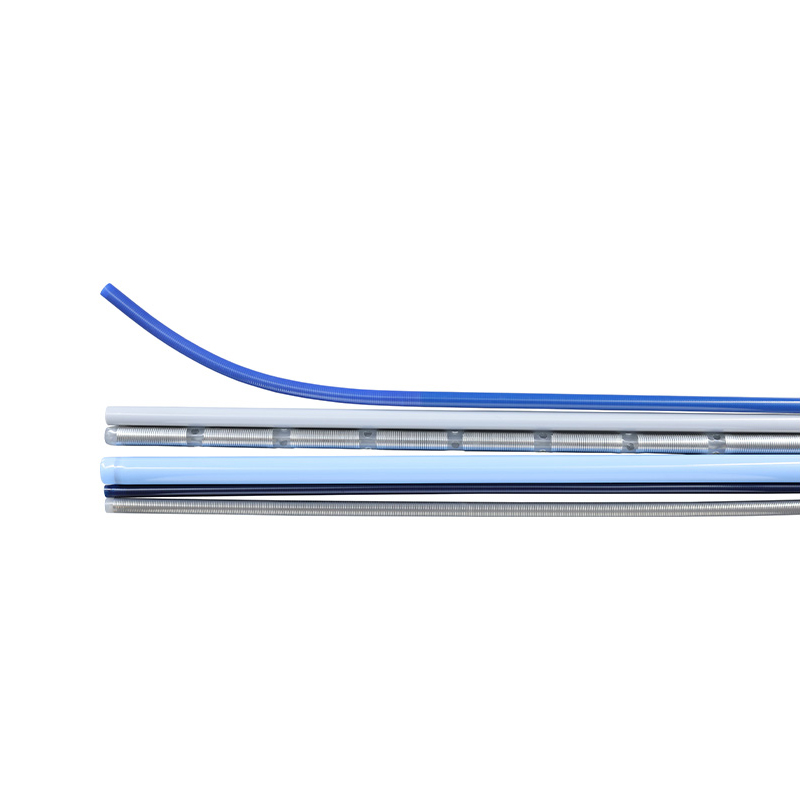
Przed przystąpieniem do cięcia oprzyrządowania należy sprawdzić konstrukcję wału. CDMO musi zdefiniować grubość ścianki, kąt oplotu, szczelinę cewki, sprzęgło rozpływowe, długość styku i promień prowadzenia drutu ciągnionego jako kontrolowane okno, a nie pojedynczą wartość nominalną. Tutaj również praktyczny staje się wybór materiału. Wkładki z poliimidu i PTFE, płaszcze z PEEK, PEBA, TPU i fluoropolimeru zapewniają inną równowagę sztywności, smarowności, przyczepności i zgodności podczas sterylizacji.
Przydatny przegląd DFM sprawdza projekt pod kątem procesu. Czy warkocz można zakończyć bez grudki? Czy można sprawdzić połączenie końcówki bez przecinania części? Czy światło linki można przepłukać i sprawdzić pod kątem szczelności? Jeśli odpowiedź brzmi nie, projekt nie jest gotowy do przeniesienia do produkcji, niezależnie od tego, jak dobrze prototyp ugina się.
Wytłaczanie i zbrojenie Ustaw okno ugięcia
Wytłaczanie ustala średnicę wewnętrzną i zewnętrzną, koncentryczność ścian i wiązanie wykładziny, które dziedziczy reszta konstrukcji. Wzmocnienie decyduje następnie o tym, w jaki sposób wał przenosi moment obrotowy i kompresję. Kąt oplotu, liczba drutów, przerwa między cewkami i pokrycie nie są szczegółami kosmetycznymi. Ciaśniejszy oplot może poprawić reakcję momentu obrotowego, ale zmniejszyć zasięg końcówki; bardziej miękka cewka może wydawać się gładka, ale traci możliwość popychania. Właściwa odpowiedź zależy od anatomii, drogi dostępu i mechanizmu uchwytu.
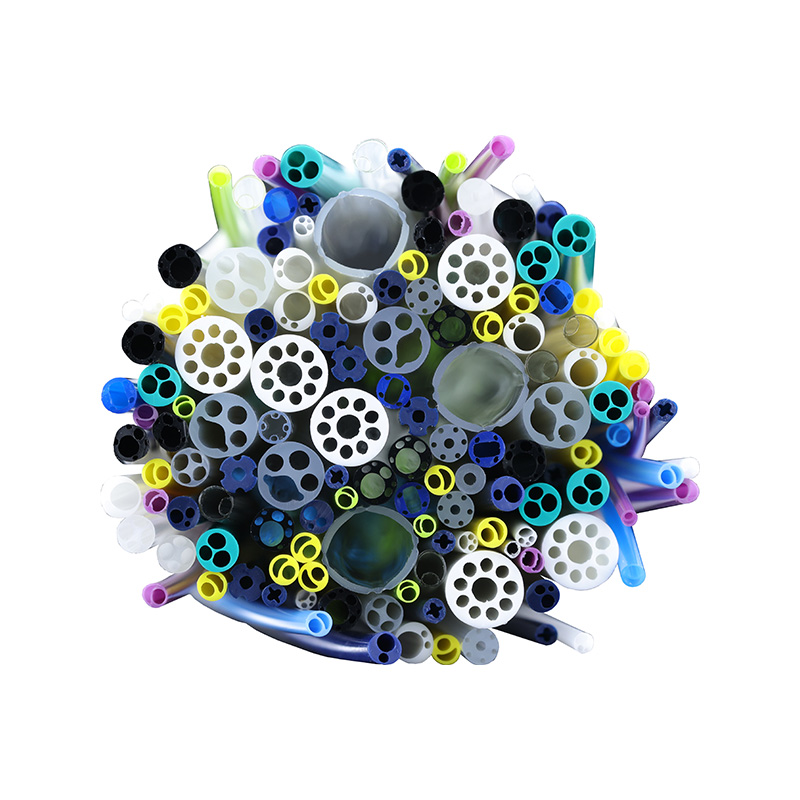
W profilu firmy LINSTANT znajduje się 15 importowanych linii do wytłaczania, 8 linii do wytłaczania PEEK i blisko 100 maszyn do oplatania, sprężynowania i powlekania. Te aktywa mają znaczenie, gdy program wymaga współwytłaczania, wałów wielokanałowych, zbrojenia plecionego lub zwiniętego oraz obróbki powierzchni w jednym łańcuchu dostaw. Ułatwiają także planowanie wczesnych iteracji inżynieryjnych, ponieważ etapy wału, zbrojenia i powlekania nie muszą być wykonywane między różnymi dostawcami w przypadku każdej konstrukcji.
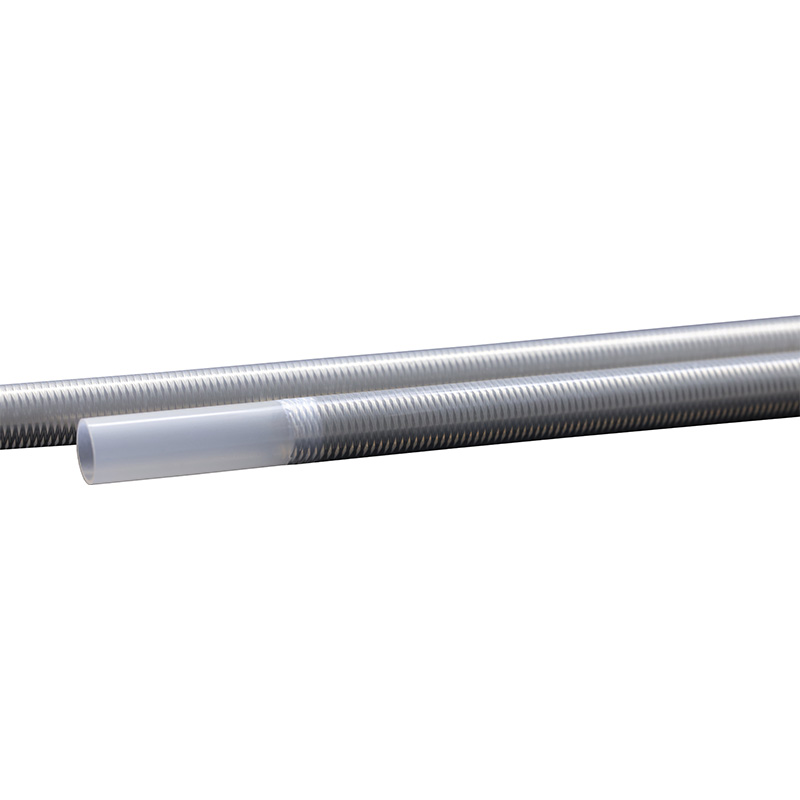
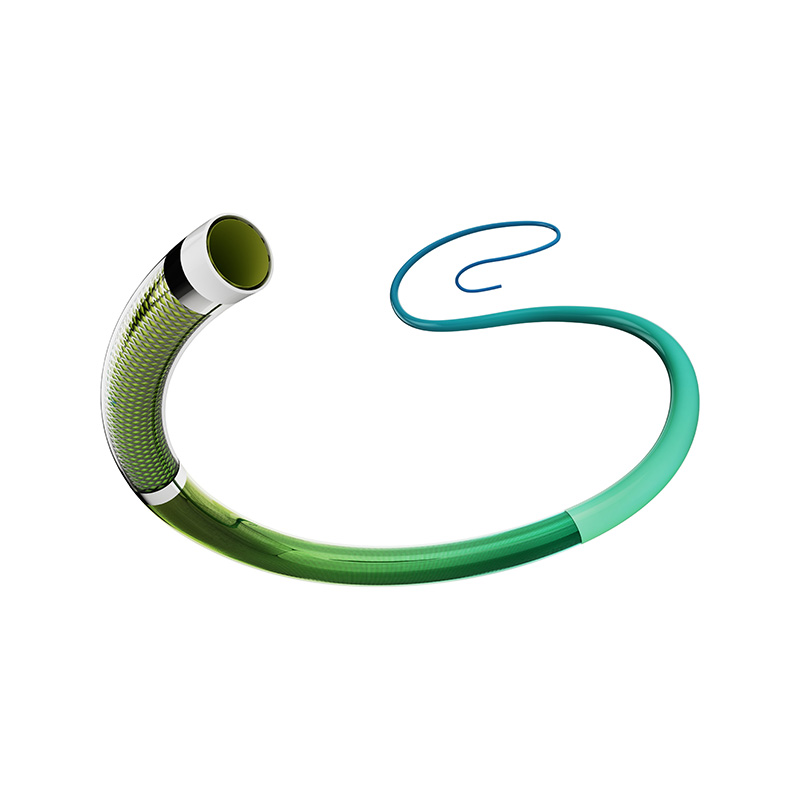
 Wzmocnione oplotem rurki do trzonków cewnika Wbudowany oplot metalowy lub włóknisty pomiędzy warstwami zwiększa ciśnienie rozrywające, wytrzymałość kolumny i przenoszenie momentu obrotowego, dzięki czemu nadaje się do stosowania we wzmocnionych trzonkach cewników i konstrukcjach sterowalnych osłon. Zobacz produkt →
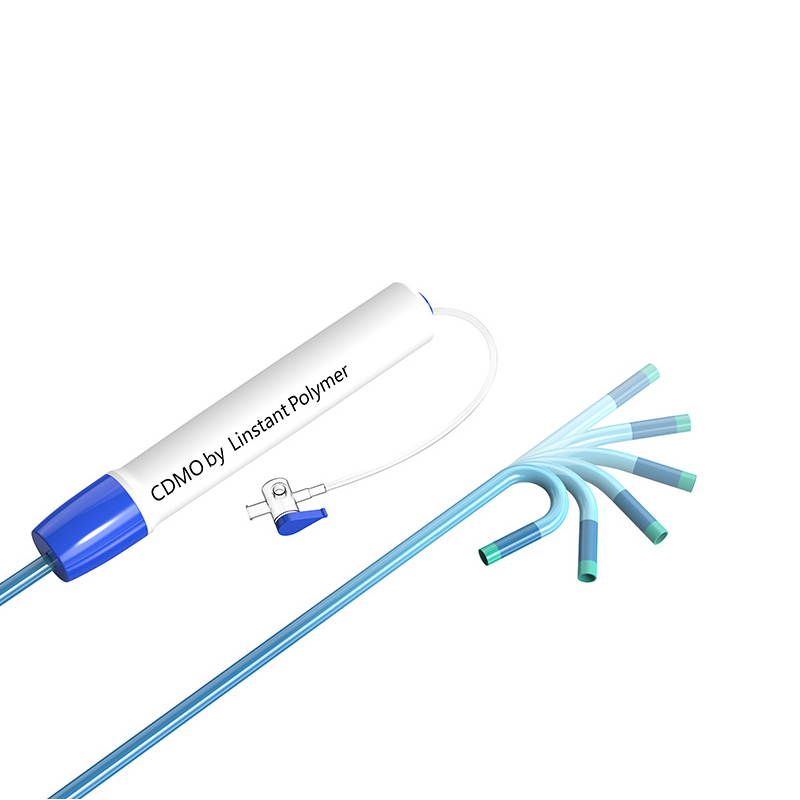
 Sterowana osłona z możliwością regulacji odchylenia dystalnego Łączy plecione wzmocnienie trzonu z regulowaną dystalną końcówką, zaokrągloną końcówką i wkładką PTFE; nadaje się do elektrofizjologii, dostępu naczyniowego i urologicznego, gdzie liczy się precyzyjne ugięcie. Zobacz produkt →
W przypadku sterowanych osłon i cewników odchylanych wzmocniony trzon i odchylana końcówka powinny być opracowane razem. Dostawca, który może dostroić oplot, cewkę i rozpływ w tym samym oknie procesowym, jest w lepszej sytuacji, aby utrzymać stałą siłę odchylenia w każdej partii.
Klejenie końcówek, przepływ i integracja uchwytu: tam, gdzie pojawia się utrata ruchu
Dystalna końcówka jest najczęściej sprawdzaną częścią sterowalnego cewnika i często najmniej wybacza. Reflow może rozrzedzić kurtkę w miejscu wiązania; klej może przenikać do światła; pierścień ciągnący może migrować pod cyklicznym obciążeniem. Każdy problem może przejść kontrolę wizualną, a mimo to zmienić krzywą siły i przemieszczenia. CDMO powinien kontrolować profile termiczne, podporę trzpienia, utwardzanie kleju i kontrolę linii łączenia jako zatwierdzone procesy.
Integracja uchwytów wprowadza kolejny zestaw zmiennych: wstępne naprężenie linki, promień prowadzenia, smarowanie, ograniczniki ruchu i odciążenie. Uchwyt, który wydaje się gładki na stole warsztatowym, może powodować luzy po sterylizacji lub transporcie, jeśli ścieżka drutu nie jest ograniczona. Dlatego zespół produkcyjny powinien przetestować cały zespół, a nie tylko wał. Kąt odchylenia w zależności od ruchu uchwytu, histerezy, wytrzymałości na odrywanie końcówki, wycieku, rozerwania i czystości cząstek stałych należą do tego samego planu uwalniania.
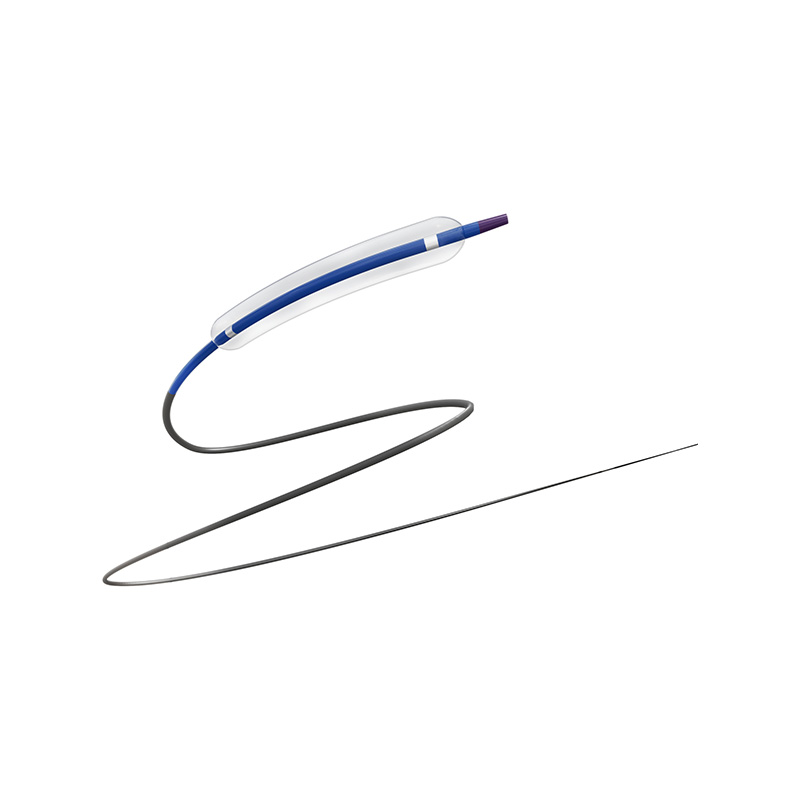
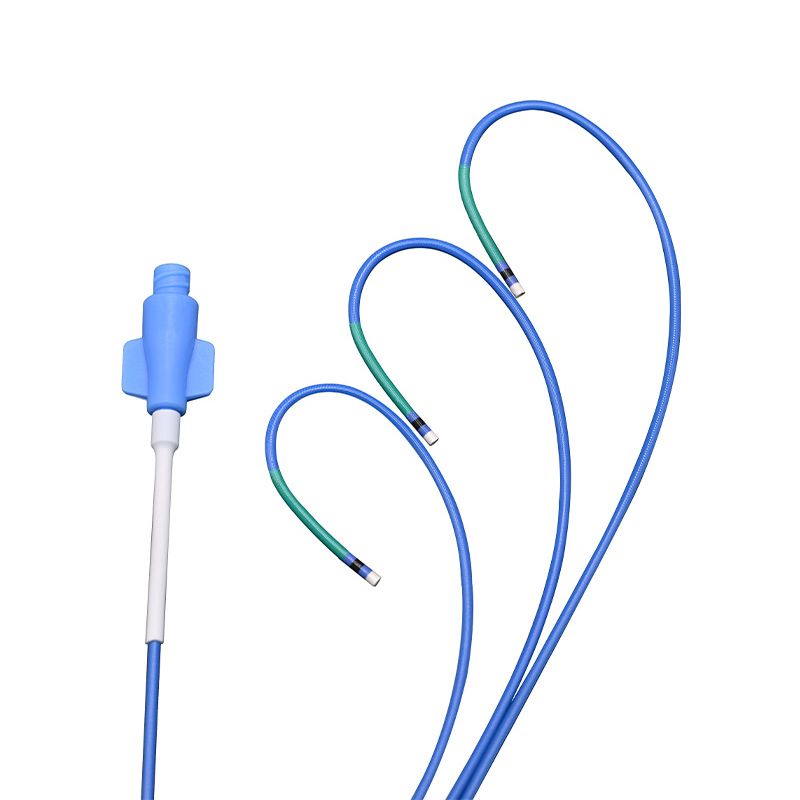
 Mikrocewnik do dostępu do małych naczyń i naczyń nerwowo-naczyniowych Mały wzmocniony cewnik z możliwością dostosowania twardości i średnicy oraz zaokrągloną końcówką; istotne dla platform nerwowo-naczyniowych i wieńcowych, gdzie liczy się wyczucie dystalne i precyzja. Zobacz produkt →
W przypadku platform opartych na mikrocewnikach zakres tolerancji staje się jeszcze mniej wyrozumiały. Niewielkie zmiany tarcia wkładki lub grubości wiązania końcówki mogą dominować w dotyku na końcu dystalnym. Dlatego CDMO z własnym doświadczeniem w zakresie mikrocewników jest przydatne podczas przeglądu projektu, nie tylko przy produkcji seryjnej.
Kontrole jakości specyficzne dla urządzeń sterowalnych
Ogólny certyfikat ISO 13485:2016 jest konieczny, ale niewystarczający. Ścieżka audytu powinna łączyć dane wejściowe projektu z kontrolami procesu i testami wersji. W przypadku cewników sterowalnych oznacza to pomiar atrybutów wpływających na kontrolę: zakresu ugięcia, histerezy siły i przemieszczenia, reakcji na moment obrotowy, promienia załamania, siły wiązania końcówki, nieszczelności i czystości cząstek.
Przydatne dowody obejmują:
- Miernik R&R do osprzętu odchylającego, a nie tylko do świadectw kalibracji.
- IQ/OQ/PQ do rozpływu, klejenia, powlekania i montażu uchwytu.
- Możliwość śledzenia partii od partii polimeru do gotowego podzespołu.
- Kontrola zmian, która uruchamia ponowną walidację w przypadku zmiany wkładki, oplotu lub kleju.
- Zapisy odchyleń i CAPA, które pokazują, jak udało się powstrzymać dryf.
Nie zgadzaj się na kontrolę końcową, która sprawdza jedynie wygląd i pojedynczy kąt odchylenia. Sterowany cewnik może przejść ten test i nadal zapewniać słabe wrażenia dotykowe. Metoda uwalniania powinna uwzględniać ścieżkę siły, ponieważ tak właśnie czuje lekarz.
Skalowanie od wersji klinicznych do wielkości komercyjnej
Zwiększanie skali ujawnia ukrytą zależność od operatorów, osprzętu i nieformalnych dostosowań. Proces, który opiera się na wyczuciu jednego technika w zakresie utwardzania kleju lub naprężenia oplotu, nie jest gotowy do komercyjnego wykorzystania. CDMO powinno zamrozić okno procesu, zakwalifikować urządzenia, ustawić limity SPC i zdefiniować sposób postępowania z odchyleniami przed pierwszą komercyjną partią.
Deklaracje dotyczące pojemności są przydatne tylko wtedy, gdy łączą się z produktem. LINSTANT zgłasza pomieszczenie czyste GMP o powierzchni prawie 20 000 metrów kwadratowych, 15 importowanych linii do wytłaczania, 8 linii do wytłaczania PEEK, 2 linie do formowania wtryskowego, prawie 100 maszyn do oplatania, sprężynowania i powlekania oraz 40 zestawów do spawania i formowania. Poniższy wykres podsumowuje zgłoszone zasoby sprzętowe.
Praktycznym pytaniem jest, w jaki sposób te elementy można zakwalifikować do konkretnego sterowalnego cewnika. Poproś o badanie możliwości procesu, listę urządzeń, plan zgodności sterylizacji i plan awaryjny na wypadek awarii jednopunktowej. Jest to lepszy prognostyk wydajności podczas uruchamiania niż główna liczba pojemności.
Gdzie LINSTANT pasuje do programu sterowanych cewników
Firma Ningbo LINSTANT Polymer Materials Co., Ltd. została założona w 2014 roku i od tego czasu rozrosła się do przedsiębiorstwa high-tech na poziomie krajowym, zatrudniającego ponad 500 profesjonalnych pracowników. Firma stara się wyjść poza rolę tradycyjnego dostawcy komponentów, starając się stać się integralną częścią produktów swoich klientów. Od precyzyjnego dopasowania na etapie wspólnego projektowania po zapewnienie niezawodności podczas produkcji, firma LINSTANT głęboko integruje się z podstawowym łańcuchem wartości produktów swoich klientów, przekształcając technologię cewników w podstawową przewagę konkurencyjną swoich produktów.
Dzięki ciągłym innowacjom technologicznym i rygorystycznej kontroli jakości jesteśmy w stanie zapewnić firmom produkującym urządzenia medyczne bezpieczniejsze, bardziej precyzyjne i bardziej zaawansowane technologicznie, dostosowane do indywidualnych potrzeb rozwiązania w zakresie systemów cewników.
To umiejscowienie jest istotne w przypadku produkcji sterowalnych cewników, ponieważ praca przebiega pomiędzy dostawą komponentów a montażem gotowego urządzenia. Model OEM/ODM firmy LINSTANT obejmuje wytłaczanie, wzmacnianie, obróbkę wtórną i montaż podzespołów cewnika zgodnie z normą ISO 13485:2016 i kontrolą pomieszczeń czystych GMP. Zespoły, które potrzebują CDMO do udziału w transferze projektu, mogą przejrzeć plik Strona rozwoju cewników OEM/ODM przed pierwszym przeglądem technicznym.
Często zadawane pytania: Produkcja sterowanych cewników i wybór CDMO
Pytanie 1. Do czego służy sterowany cewnik produkujący CDMO?
Zarządza transferem projektu, wytłaczaniem, wzmacnianiem, klejeniem końcówek, integracją uchwytów, walidacją i produkcją seryjną w ramach jednego systemu jakości, a nie tylko dostarczanie rurek.
Pytanie 2. Czym różni się cewnik sterowany od cewnika prowadzącego?
Cewnik prowadzący zapewnia stabilny przewód; sterowany cewnik posiada drut lub odchylaną końcówkę, dzięki czemu lekarz może aktywnie kształtować dystalny koniec. Niektóre platformy łączą obie funkcje.
Pytanie 3. Jakie materiały są stosowane w odginanych trzonkach cewników?
Typowe wybory obejmują wykładziny poliimidowe lub PTFE, wzmocnienie z oplotu lub cewki ze stali nierdzewnej oraz płaszcze z PEEK, PEBA, TPU lub fluoropolimeru. Wybór zależy od sztywności, smarowności, przyczepności i sterylizacji.
Pytanie 4. Jak sprawdzić ugięcie końcówki i zmęczenie drutu?
Twórz przyrządy mierzące kąt odchylenia w funkcji skoku uchwytu, histerezy i cyklicznego obciążenia linki. Powiąż metodę z danymi wejściowymi projektu, za pomocą miernika R&R i walidacji procesu zgodnie z normą ISO 13485.
Pytanie 5. Czy CDMO może wspierać niskonakładowe kompilacje kliniczne i zwiększanie skali?
Tak, jeśli to samo okno procesu jest wykorzystywane w przypadku partii pilotażowych i komercyjnych. Zapytaj, w jaki sposób urządzenia, operatorzy, SPC i kontrola zmian są zarządzane pomiędzy fazami.
Pytanie 6. O co powinienem zapytać przed przeniesieniem sterowalnego cewnika?
Poproś o mapę procesu, atrybuty krytyczne dla jakości, walidację wiązania i rozpływu, własność metody testowej, identyfikowalność i plan kontroli zmian dla linek, oplotów i klejów.
Jeśli porównujesz sterowany cewnik produkujący CDMO z odchylaną osłoną, mikrocewnikiem lub platformą prowadzącą, zacznij od mapy procesu, a nie od broszury. Zespół inżynierów LINSTANT może sprawdzić konstrukcję wału, wzmocnienie, połączenie końcówek i plan inspekcji w oparciu o dane wejściowe klienta.
Skontaktuj się z firmą LINSTANT, aby omówić program sterowalnych cewników.