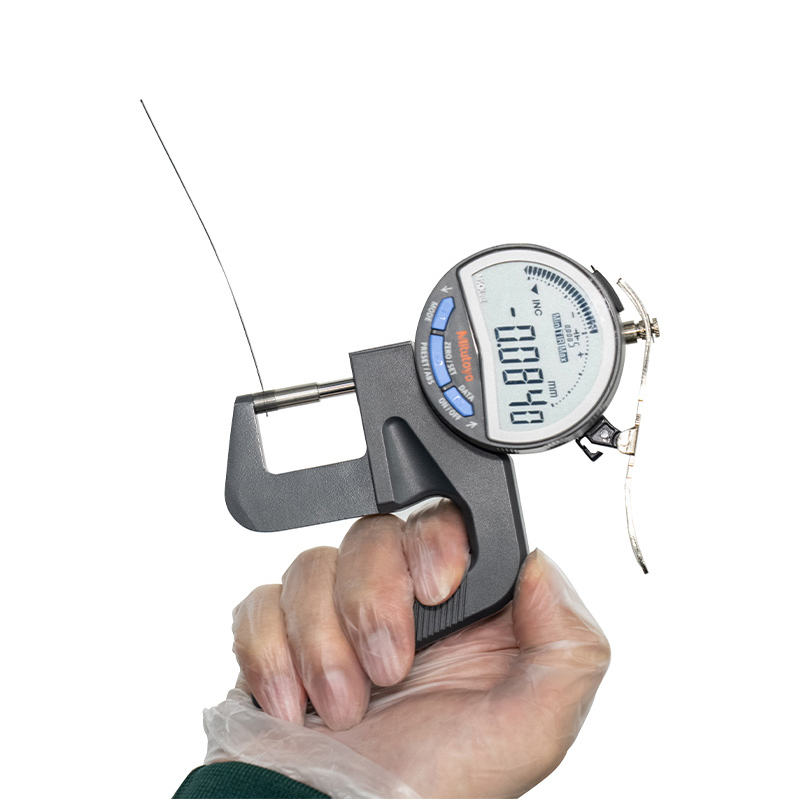


Odchylenie grubości ścianki o 0,03 mm wygląda na rysunku nieszkodliwie. Na ławce zamienia się w załamanie łuku aorty, balon, który nie chce się poruszać, lub kapiącą zastawkę hemostatyczną. Z naszego doświadczenia wynika, że większość skarg dotyczących działania cewnika ma swoje korzenie w linii wytłaczania, a nie w konstrukcji cewnika.
Krótka odpowiedź: Wytłaczanie cewnika określa zakres tolerancji, jaki można utrzymać, siłę wiązania dostępną w dalszej części procesu oraz powtarzalność gotowego urządzenia na dużą skalę. Ustaw odpowiednie okno wytłaczania, a każdy kolejny krok stanie się łatwiejszy. Jeśli się pomylisz, żadne prace polegające na przechylaniu, klejeniu lub montażu nie uratują urządzenia.
W tym przewodniku omówiono, co faktycznie kontroluje wytłaczanie, jakie zmienne procesu mają znaczenie, polimery zachowujące się inaczej na tej samej śrubie, defekty, które pojawiają się jako pierwsze, oraz kontrole jakości, które zapobiegają dryfowaniu zatwierdzonego procesu.
Co kontroluje wytłaczanie cewnika przed czymkolwiek innym
Wytłaczanie to krok, który ustala geometrię w każdym innym procesie. Jeżeli trzonek wypada z linii przy 12-procentowym odchyleniu ścianki, etapy oplatania, rozpływu i formowania końcówki przejmują tę zmianę i wzmacniają ją. Dlatego doświadczone zespoły blokują okno wytłaczania przed sfinalizowaniem projektu cewnika, a nie po nim.
Na typowym wale interwencyjnym najważniejsze jest pięć parametrów: średnica zewnętrzna, grubość ścianki i koncentryczność, owalność, wykończenie powierzchni światła wewnętrznego i stabilność wymiarowa całej szpuli.
| Parametr | Typowy cel | Dlaczego ma to znaczenie na dalszym etapie |
|---|---|---|
| Średnica zewnętrzna | /-0,02 do /-0,05 mm na rurce 1-3 mm | Rozmiar francuski, dopasowanie koszulki, wymiana cewnika |
| Grubość ścianki / koncentryczność | W granicach 10% nominalnej ściany | Odporność na załamania, ciśnienie rozrywające, konsystencja rozpływu |
| Owalność | Niski jednocyfrowy procent | Uszczelnianie zaworów, formowanie końcówek, szczelne połączenia |
| Chropowatość powierzchni wewnętrznej | Submikronowy Ra na świetle | Możliwość śledzenia, objętość spłukiwania, przyczepność powłoki |
| Stabilność od szpuli do szpuli | Ten sam pasek na całej długości | Wydajność montażu i automatyczne podawanie |
W przypadku wałów cienkościennych te liczby stają się trudne. Kiedy ścianka opada w kierunku 0,05 mm, stop ma mniej miejsca na odprężenie i okno wyciągania gwałtownie się zwęża.
 Ultracienkie rurki medyczne do precyzyjnego transportu płynów Ultracienkie, wytłaczane rurki medyczne obsługują precyzyjne średnice wewnętrzne i opcje materiałowe, takie jak TPU, Pebax i Zerknij, do zastosowań minimalnie inwazyjnych i z kanałami płynowymi. Zobacz produkt →
Linia do wytłaczania, krok po kroku
Większość rurek cewników jest produkowana na liniach jedno- lub dwuślimakowych z matrycą krzyżową i kalibracją próżniową. Poniższa sekwencja jest standardowa, ale każdy krok ma punkt kontrolny, który decyduje o ostatecznej tolerancji.
- Suszenie i obróbka materiału. Żywice higroskopijne, takie jak kopolimery blokowe na bazie poliamidu i TPU, pochłaniają wilgoć. Niewysuszone pelety wytwarzają bąbelki, żel i smugi na powierzchni, które pojawiają się dopiero po kilku godzinach od rozpoczęcia produkcji.
- Karmienie i topienie. Geometria ślimaka i stopień sprężania określają, jak delikatnie topi się polimer. Żywice wrażliwe na ścinanie wymagają strefy stopniowego ściskania, aby uniknąć degradacji.
- Stabilność dozowania i ciśnienia. Zmiana ciśnienia stopu przekłada się niemal bezpośrednio na zmianę średnicy. Pompa zębata lub dobrze dostrojona strefa dozowania spłaszczają tę krzywą.
- Głowica poprzeczna i dociąganie. Matryca nadaje kształt; współczynnik wyciągania pomiędzy wyjściem z matrycy a ostatecznym rozmiarem rury ustala ścianę. Małe zmiany tutaj szybko przesuwają grubość ściany.
- Chłodzenie i wymiarowanie. Zbiorniki próżniowe i kontrola temperatury wody określają okrągłość i jakość powierzchni. Zbyt szybkie chłodzenie powoduje zamrożenie naprężeń w ścianie.
- Start, mierzenie i nawijanie. Stałe napięcie zapobiega rozstępom i owalności; pomiar in-line wyłapuje dryf, zanim cała szpula zostanie zmarnowana.
Izometryczny widok linii rurowej: polimer wchodzi do wytłaczarki, stop jest kształtowany w głowicy poprzecznej, dobierany jest pod próżnią, mierzony za pomocą miernika laserowego i odciągany przy stałym napięciu. Każdy blok to punkt kontrolny, a nie tylko maszyna.
Wybór materiału zmienia okno temperatury
Ta sama śruba i matryca zachowują się zupełnie inaczej w przypadku nowej żywicy. Kopolimery blokowe poliamidów, takie jak Pebax i TPU, przetwarzane są w umiarkowanym zakresie beczek, podczas gdy Zerknij i fluoropolimery wymagają dedykowanych linii, oprzyrządowania odpornego na korozję i dłuższych cykli oczyszczania. Zamiana linii z PEEK z powrotem na elastomer niskotemperaturowy rzadko jest ekonomiczna, dlatego specjaliści utrzymują oddzielne możliwości wytłaczania dla polimerów wysokotemperaturowych.
Oprócz temperatury profil właściwości każdego polimeru decyduje, która architektura wału ma sens. Sztywny, odporny na ciepło materiał nie jest automatycznie najlepszym wyborem w przypadku wału z możliwością śledzenia.
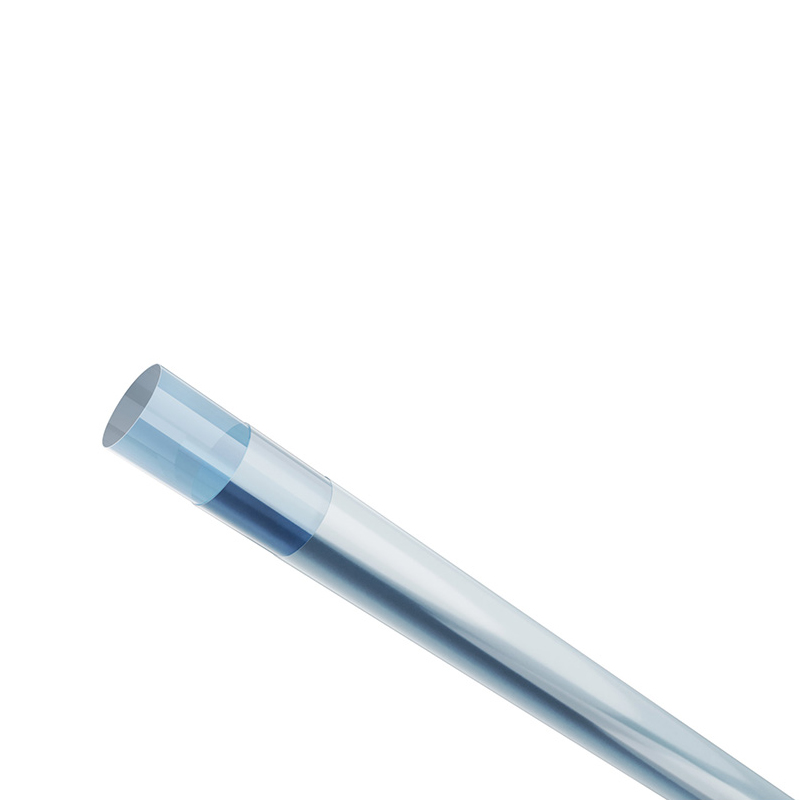
PEEK i poliimid charakteryzują się wysoką sztywnością i odpornością na ciepło; Pebax i TPU charakteryzują się wysoką elastycznością. Większość nowoczesnych trzonków łączy oba światy poprzez wielowarstwowe współwytłaczanie, w którym miękka warstwa zewnętrzna zawiera powłokę hydrofilową, a sztywna warstwa wewnętrzna przenosi światło. Więcej informacji na temat zastosowania tej technologii w praktyce można znaleźć w tym przeglądzie współwytłaczanie wielowarstwowego cewnika .
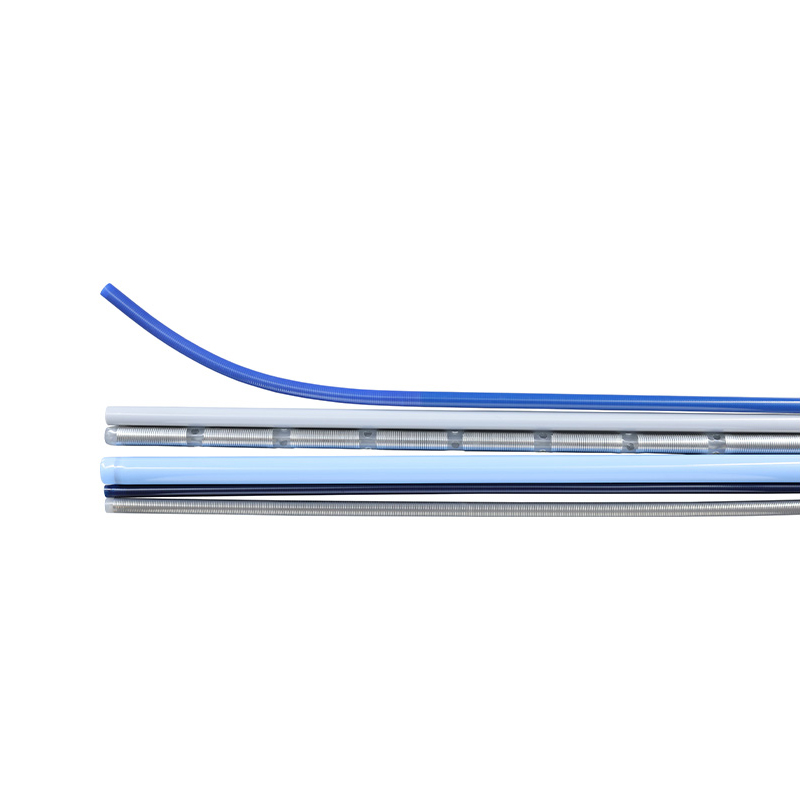
 Medyczne wielowarstwowe rurki do cewników i podawania leków Wielowarstwowe wytłaczane rurki łączą wewnętrzną biokompatybilność z zewnętrzną wytrzymałością lub ochroną, wspierając cewniki, systemy infuzyjne, drenażowe i dostarczanie leków z wąskimi tolerancjami. Zobacz produkt →
Skąd właściwie biorą się wady wytłaczania
Wady rzadko pojawiają się przypadkowo. W przypadku rozwiązywania problemów w środowisku produkcyjnym te same pięć głównych przyczyn odpowiada za większość odrzuconych buforów.
Przykładowa dystrybucja oparta na typowych wzorcach rozwiązywania problemów w produkcji rurek medycznych, a nie na zmierzonych statystykach branżowych.
- Dryf średnicy zwykle wskazuje na niestabilność ciśnienia stopu lub niedopasowanie prędkości startowej.
- Żele i czarne plamki wskazują na niepełne oczyszczenie, degradację żywicy w martwych strefach lub wilgoć.
- Ekscentryczność ściany często wynika z centrowania matrycy lub niezrównoważonego podciśnienia w tulei kalibrującej.
- Pęknięcie stopu i szorstkość pojawiają się, gdy wydajność przekracza to, co geometria matrycy może wytrzymać w tej temperaturze.
- Owalność na szpuli jest raczej problemem związanym z naprężeniem i nawijaniem niż problemem wytłaczania.
Tolerancje, pomiary na linii i kontrola jakości
Zwalidowany proces nie jest procesem stabilnym na zawsze. Ustawienia próżni pełzają, matryce zużywają się, a nowa partia żywicy może zmienić lepkość stopu. Jedyną praktyczną obroną jest ciągły pomiar.
Praktyczne środki kontroli na linii do wytłaczania cewników obejmują:
- Pomiary laserowe lub ultradźwiękowe w stałych odstępach czasu, rejestrowane w odniesieniu do położenia szpuli.
- Statystyczna kontrola procesu pod kątem średnicy zewnętrznej, ścianki i owalności, z regułami reakcji, a nie inspekcją po fakcie.
- Kwalifikacja instalacyjna, operacyjna i wydajnościowa każdej nowej kombinacji matrycy i żywicy.
- Pełna identyfikowalność partii od partii pelletu do gotowej szpuli, w ramach systemu jakości takiego jak ISO 13485.
- Udokumentowana kontrola zmian dla każdej regulacji, która dotyka zatwierdzonego okna.
Od wytłaczanej rurki do gotowego cewnika
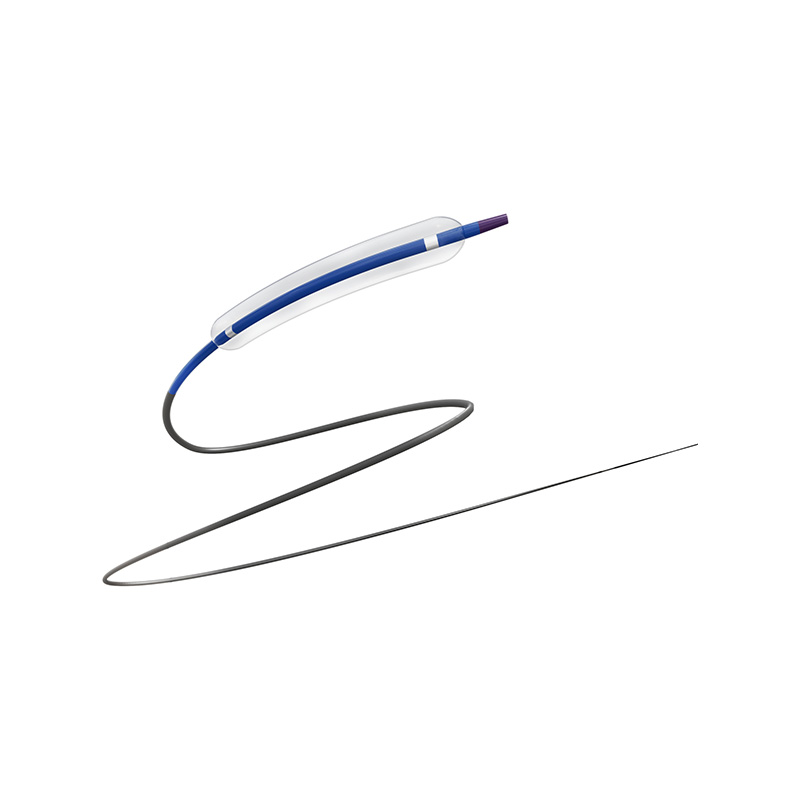
Wytłaczanie jest zwykle pierwszą z kilku operacji. Procesy wtórne, takie jak przewracanie, rozszerzanie, dziurkowanie, klejenie rozpływowe, oplatanie i laminowanie termokurczliwe, przekształcają szpulę rurki w wał roboczy. Kroki te zależą w dużej mierze od tego, co wydarzyło się powyżej: lekko nieokrągły prześwit nie będzie niezawodnie przylegał do zastawki hemostatycznej, a ściana z zamrożonymi naprężeniami odkształci się podczas ponownego przepływu.
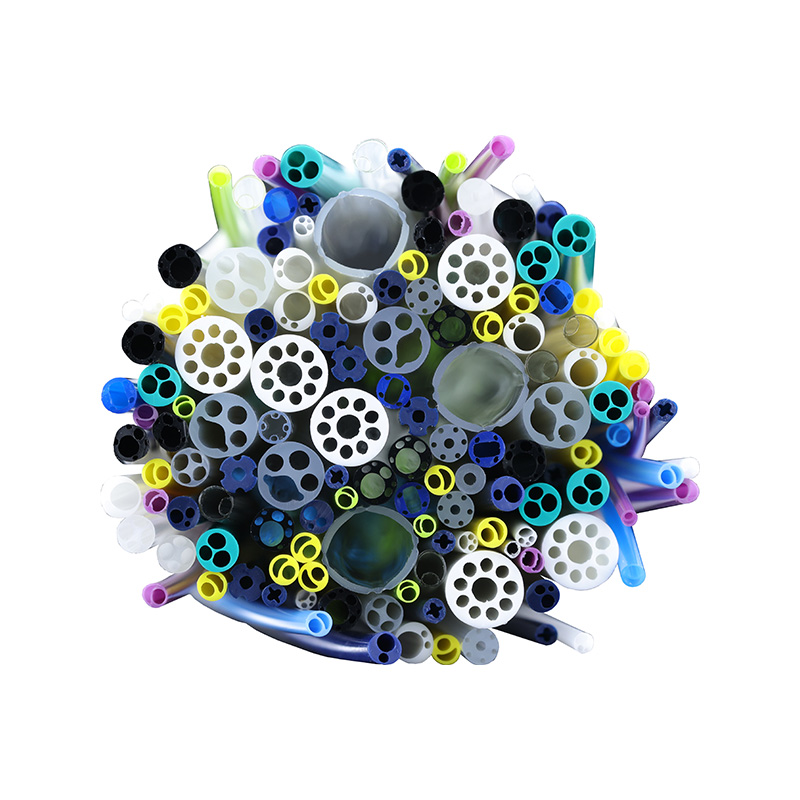
Złożone układy prześwitów stawiają największe wymagania na etapie wytłaczania. Profile wielokanałowe z dwoma, trzema lub większą liczbą kanałów wymagają zrównoważonego przepływu przez matrycę, tak aby każdy prześwit zachował swój kształt i przekrój poprzeczny na całej długości.
 Wieloprześwitowe rurki medyczne do skomplikowanych projektów cewników Wytłaczane rurki z konfigurowalnymi wieloma kanałami umożliwiają jednoczesny dostęp do prowadników, leków i gazów w zastosowaniach wieńcowych, dializach, endoskopii i cewnikach nerwowo-naczyniowych. Zobacz produkt →
Wybór partnera wytłaczającego
W przypadku producentów urządzeń dostawca wytłaczarek jest w rzeczywistości częścią zespołu projektowego. Różnica między dostawcą komponentów a partnerem programistycznym ujawnia się na tym, jak wcześnie są zaangażowani i jaką część okna procesu mogą dla Ciebie udokumentować.
Firma Ningbo LINSTANT Polymer Materials Co., Ltd. została założona w 2014 roku i od tego czasu rozrosła się do przedsiębiorstwa high-tech na poziomie krajowym, zatrudniającego ponad 500 profesjonalnych pracowników. Firma stara się wyjść poza rolę tradycyjnego dostawcy komponentów, starając się stać się integralną częścią produktów swoich klientów. Od precyzyjnego dopasowania na etapie wspólnego projektowania po zapewnienie niezawodności podczas produkcji, firma LINSTANT głęboko integruje się z podstawowym łańcuchem wartości produktów swoich klientów, przekształcając technologię cewników w podstawową przewagę konkurencyjną swoich produktów.
Dzięki ciągłym innowacjom technologicznym i rygorystycznej kontroli jakości jesteśmy w stanie zapewnić firmom produkującym urządzenia medyczne bezpieczniejsze, bardziej precyzyjne i bardziej zaawansowane technologicznie, dostosowane do indywidualnych potrzeb rozwiązania systemów cewników.
Baza produkcyjna obejmuje blisko 20 000 metrów kwadratowych powierzchni pomieszczeń czystych zgodnych z GMP, z 15 importowanymi liniami do wytłaczania obsługującymi współwytłaczanie jedno-, dwu- i trójwarstwowe, ośmioma dedykowanymi liniami PEEK, dwiema liniami do formowania wtryskowego i około 100 jednostkami oplatania, zwijania i powlekania. Gama materiałów obejmuje PEEK, poliimid, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET i PVDF, a asortyment produktów rozciąga się od rurek podstawowych, poprzez wzmocnione trzonki i rurki balonowe, aż po mikrocewniki i cewniki prowadzące. Zarządzanie jakością posiada certyfikat ISO 13485:2016.
Dla zespołów, które potrzebują wsparcia projektowego zamiast gotowych rurek, model Usługa OEM i ODM obejmuje wspólny rozwój, oprzyrządowanie, walidację procesów i produkcję seryjną.
Często zadawane pytania
Pytanie 1. Co to jest wytłaczanie cewnika?
Jest to proces topienia, który kształtuje peletki polimeru w ciągłą rurkę cewnika o określonej średnicy wewnętrznej, zewnętrznej i ściance. Ustawia geometrię, na której opierają się wszystkie późniejsze etapy montażu.
Pytanie 2. Jaką tolerancję może zachować wytłaczanie cewnika?
Dobrze kontrolowane przewody zazwyczaj utrzymują średnicę zewnętrzną w granicach od /-0,02 do /-0,05 mm, a ściankę w granicach około 10 procent wartości nominalnej, w zależności od żywicy, grubości ścianki i rozmiaru rurki.
Pytanie 3. Jakie polimery stosuje się do wytłaczania rurek cewników?
Powszechnie stosowane są Pebax, TPU, PVDF, PET, poliimid, PEEK, PTFE, FEP, PFA i ETFE. Wybór materiału wpływa na okno temperaturowe, sztywność wału i strategię powlekania.
Pytanie 4. Jaka jest różnica pomiędzy wytłaczaniem jedno- i wieloświatłowym?
Rurka jednoprześwitowa ma jeden kanał. Rurki wieloświatłowe łączą dwa lub więcej kanałów w jeden profil, co wymaga zrównoważonego przepływu matrycy, tak aby każdy prześwit zachował swój przekrój poprzeczny na całej długości.
Pytanie 5. Jak zapobiegać załamaniom wytłaczanych rurek cewnika?
Koncentryczne ścianki, stała grubość ścianki, odpowiednia twardość lub pleciona warstwa wzmacniająca oraz kontrolowany proces rozpływu zwiększają odporność na załamania.
Pytanie 6. Czy wytłaczane rurki mogą być dostarczone jako część pełnego zespołu cewnika OEM?
Tak. Dostawcy urządzeń do wytłaczania z możliwością wtórnego przetwarzania mogą dostarczać trzonki zakończone, łączone, plecione lub powlekane, a także wspierać w pełni opracowywanie cewników niestandardowych od fazy projektowania do produkcji seryjnej.