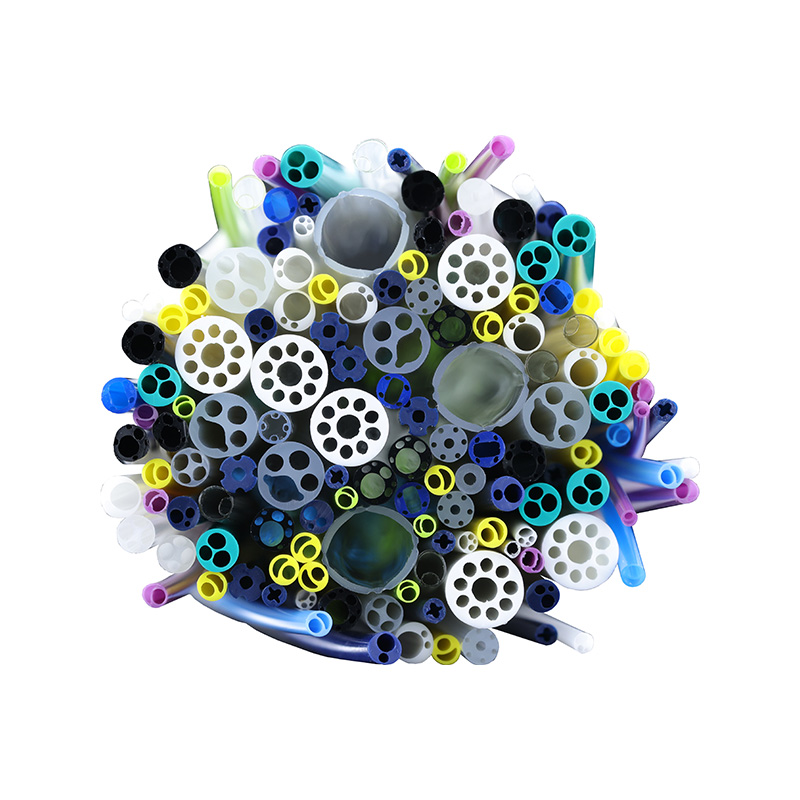


Projektowanie cewnika to gra kompromisowa. Możliwość pchania, kontrola momentu obrotowego, odporność na załamania, smarowność, możliwość śledzenia i widoczność w promieniach rentgenowskich konkurują o tę samą grubość ścianki i przestrzeń prześwitu. Najszybszym sposobem na skuteczny projekt nie jest kierowanie się jednym numerem wydajności, ale najpierw ustalenie zadania klinicznego i ścieżki anatomicznej, a następnie wybranie układu warstw, materiałów i wzmocnień, które służą temu zadaniu. Dlatego też doświadczone zespoły zajmujące się urządzeniami traktują projektowanie cewników jako ćwiczenie systemowe, a nie wybór rurek.
Weź dwa przykłady. Cewnik prowadzący wieńcowy wymaga silnego przenoszenia momentu obrotowego i miękkiej, atraumatycznej końcówki. Natomiast mikrocewnik nerwowo-naczyniowy wymaga wyjątkowej elastyczności i niskiego profilu, nawet jeśli wiąże się to z pewnym poświęceniem możliwości popychania. Te same surowce można ułożyć na zupełnie różne sposoby, aby zaspokoić te przeciwstawne priorytety.
Kluczowe cele w zakresie wydajności w projektowaniu cewników
Dane wejściowe do projektu pochodzą z zamierzonej anatomii, długości roboczej urządzenia, techniki podawania i profilu sztywności wymaganego do osiągnięcia celu. Dane wejściowe, a nie katalog dostępnych materiałów, powinny stanowić podstawę specyfikacji. Poniższa tabela przedstawia typowe obszary kliniczne w odniesieniu do głównych problemów projektowych i typowych wyborów materiałowych.
| Fokus kliniczny | Podstawowe wymagania wydajnościowe | Typowy wybór materiału/konstrukcji |
|---|---|---|
| Dostęp wieńcowy/obwodowy | Przenoszenie momentu obrotowego, odporność na załamania, kompatybilność z prowadnikiem, niski profil | Wzmocniona rurka z wkładką PTFE i warstwą zewnętrzną Pebax |
| Mikrocewnik nerwowo-naczyniowy | Elastyczność, łatwość śledzenia, miękka końcówka, niskie tarcie | Wał z poliimidu lub Pebaxu ze wzmocnieniem cewki i powłoką smarną |
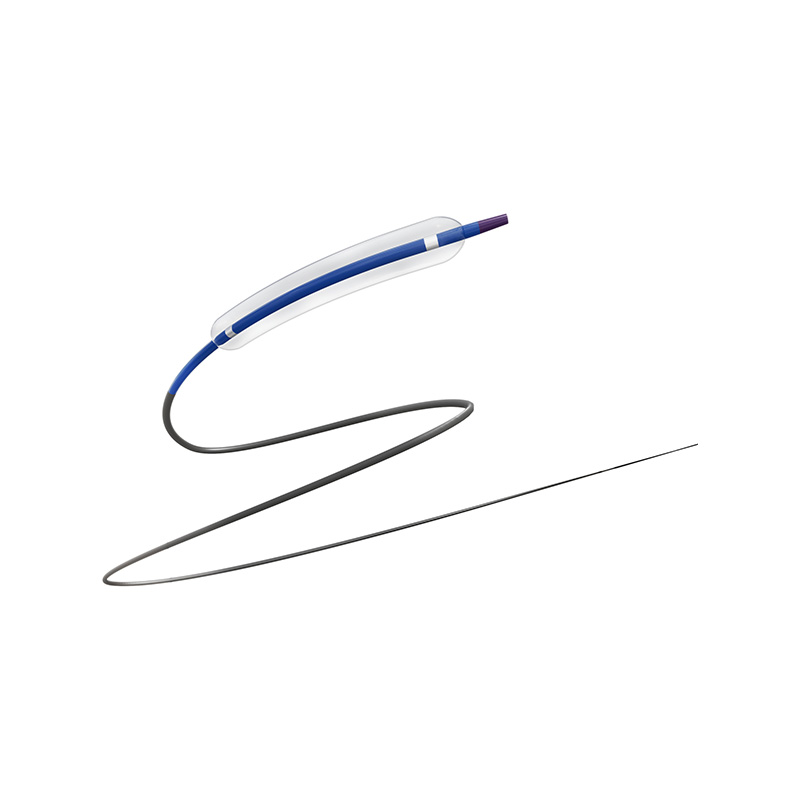
| Dylatacja balonowa | Ciśnienie rozrywające, podatność, siła wiązania końcówki | Wielowarstwowe rurki balonowe z PET lub Pebax |
| Angiografia diagnostyczna | Nieprzezroczystość, natężenie przepływu, gładkie światło | Wyściółka FEP lub PTFE ze wzmocnieniem oplotem i wypełniaczami nieprzepuszczalnymi dla promieni RTG |
Architektura warstwa po warstwie: podstawa wydajności
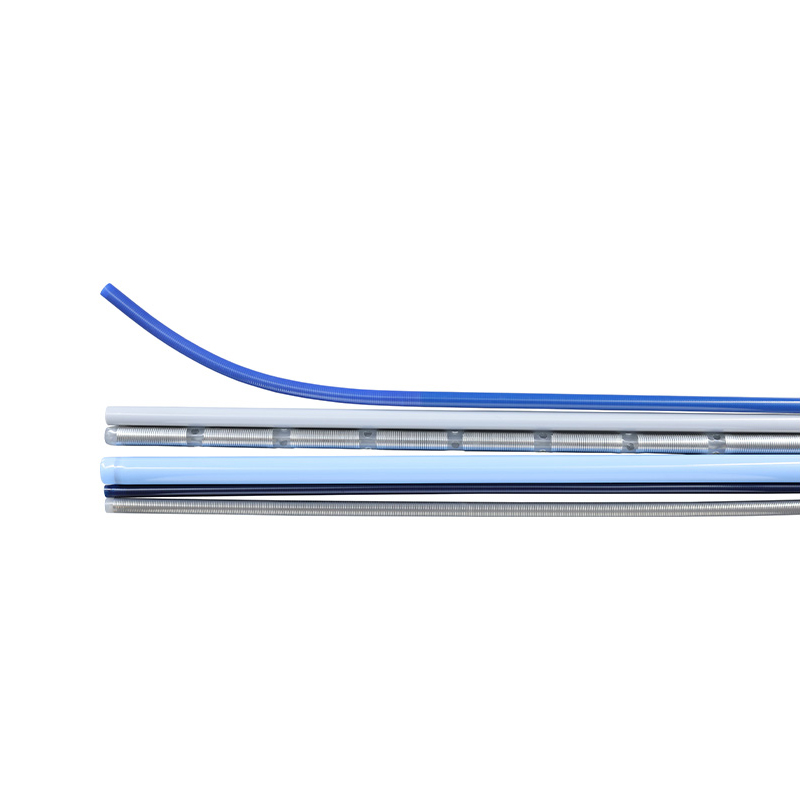
Nowoczesne cewniki interwencyjne zbudowane są na zasadzie trójwarstwowej. Wewnętrzna wyściółka tworzy gładkie światło o niskim tarciu dla prowadników i płynów. Centralne wzmocnienie kontroluje moment obrotowy, odporność na zgniatanie i odporność na załamania. Płaszcz zewnętrzny decyduje o elastyczności, smarowności powierzchni i biokompatybilności. Właściwa kolejność jest ważniejsza niż wybór najdroższego polimeru.
Wybór wzmocnienia jest często punktem zwrotnym w projektowaniu cewnika. Struktury plecione zapewniają doskonałe przenoszenie momentu obrotowego, a struktury cewek zapewniają elastyczność w krętej anatomii. Wiele projektów hybrydowych łączy oba elementy w celu dostrojenia wału do statku docelowego.
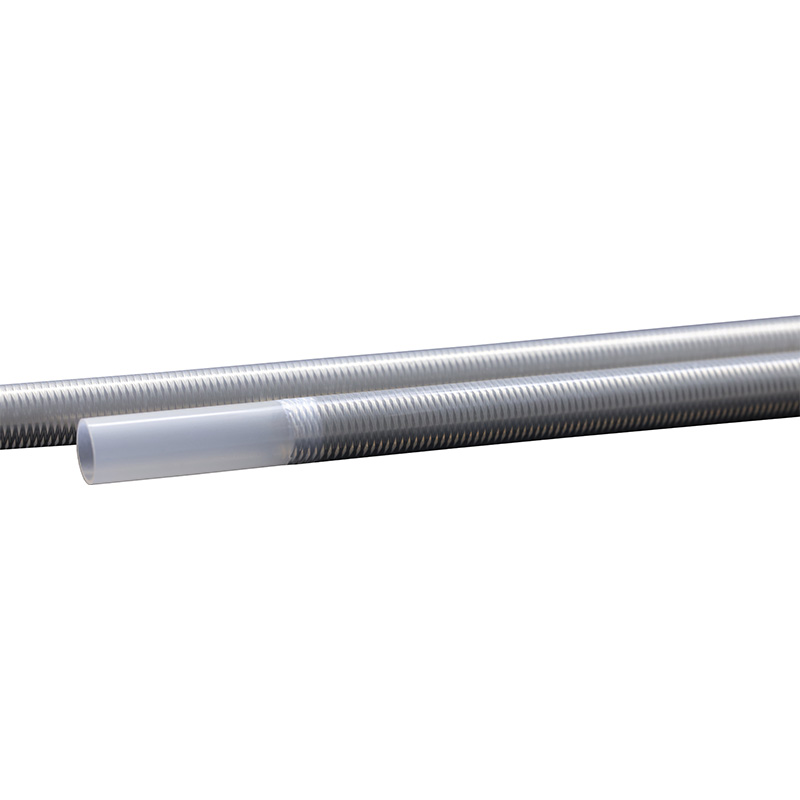
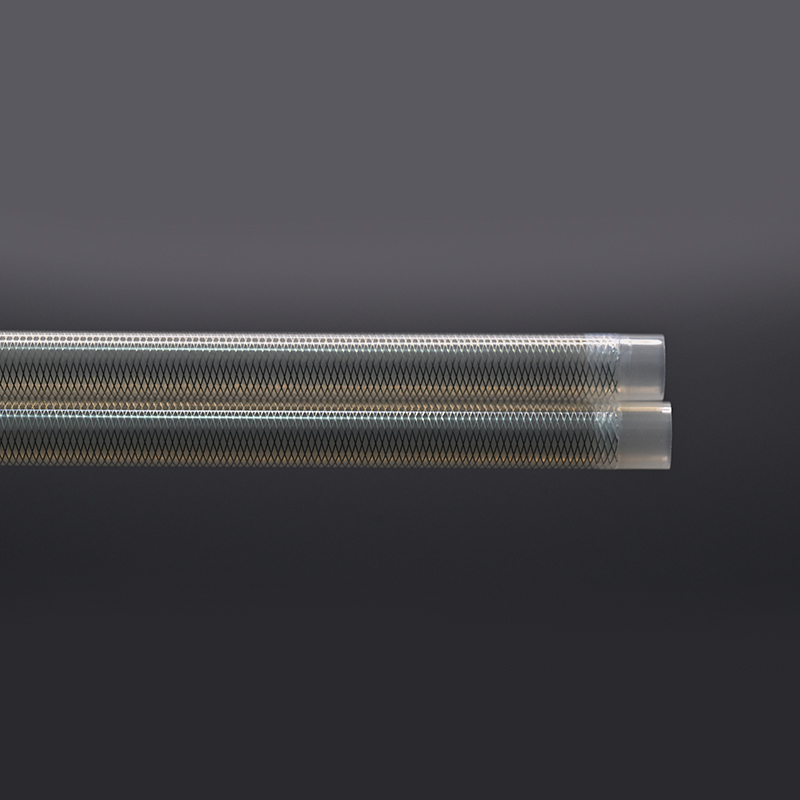 Rury wzmocnione oplotem dla zwiększenia momentu obrotowego i odporności na rozerwanie Rurka ta zawiera oploty metalowe lub włókniste pomiędzy warstwami, zwiększając ciśnienie rozrywające, wytrzymałość kolumny i przenoszenie momentu obrotowego. Idealny do cewników wymagających precyzyjnej kontroli skrętu, takich jak mikrocewniki i sterowalne koszulki. Zobacz produkt →
Wybór materiału: kompromisy, które mają znaczenie
Nie ma jednego najlepszego materiału na cewnik. PTFE zapewnia niezrównaną smarność i odporność chemiczną, ale jest trudny do wiązania i zapewnia ograniczoną odporność na załamania. Zerknij ma doskonałą sztywność i biokompatybilność i może być cienkościenny, ale jest mniej śliski. Poliimid wyróżnia się w zastosowaniach o wysokiej wytrzymałości i ultracienkich ściankach. Pebax jest miękki, elastyczny i łatwy w obróbce, a TPU zapewnia sprężystość i szeroki zakres twardości.
Poliimid jest często stosowany w mikrocewnikach ze względu na jego cienką ściankę i wysoką wytrzymałość. Powyższa mapa radarowa stanowi jakościowe odniesienie dla dwóch popularnych materiałów; użyj go jako punktu wyjścia do ustrukturyzowanego porównania, a nie jako substytutu testów porównawczych.
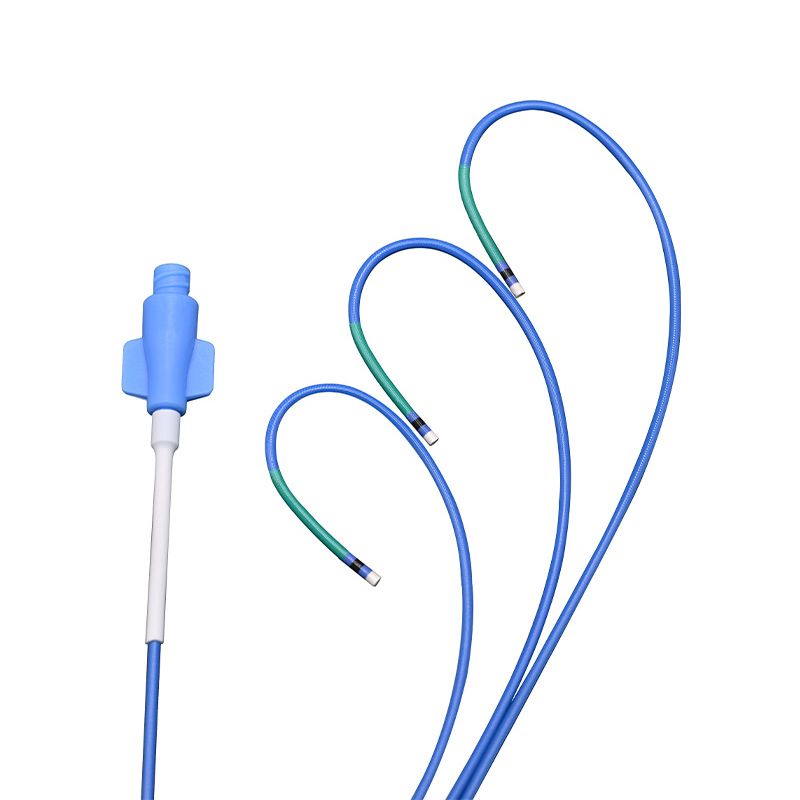
 Mikrocewnik do małoinwazyjnej nawigacji w małych naczyniach Dzięki średnicy zewnętrznej poniżej 1 mm cewnik ten zapewnia elastyczność i biokompatybilność, umożliwiając precyzyjny dostęp do małych naczyń. Konfigurowalne zmiany sztywności i średnicy umożliwiają bezpieczne przejście w krętej anatomii. Zobacz produkt →
Tolerancja produkcyjna i procesy wtórne
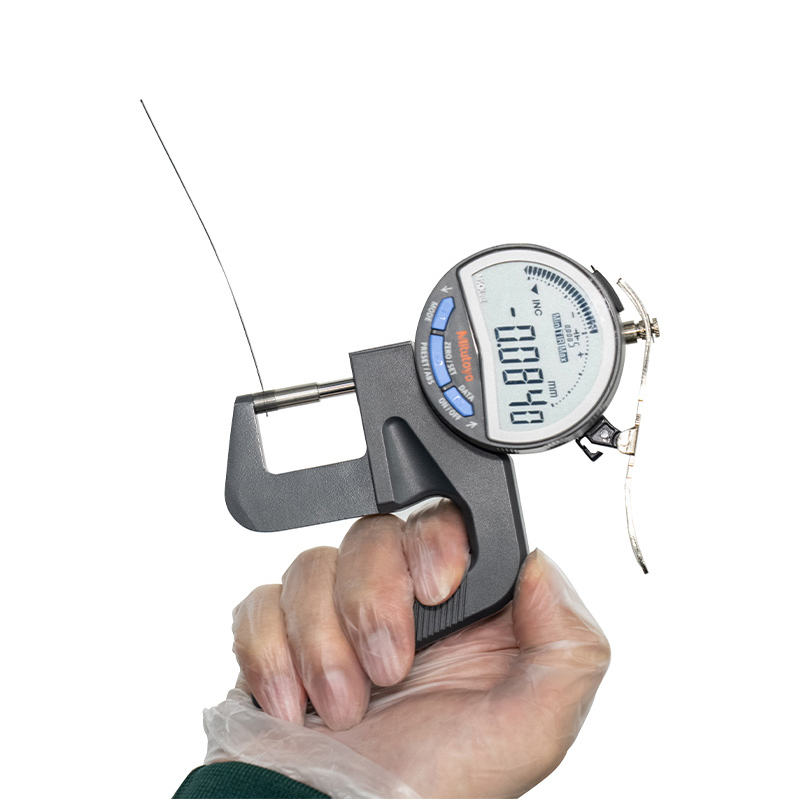
Zamierzenia projektowe są tak dobre, jak możliwości produkcyjne, które są w stanie je utrzymać. Trzon cewnika większy o 0,02 mm może powodować tarcie prowadnika, natomiast zbyt mała warstwa wzmacniająca o 0,02 mm może wpływać na przenoszenie momentu obrotowego. Zarządzanie tolerancjami zależy od procesu wytłaczania, konsystencji materiału i oprzyrządowania. Aby uzyskać precyzyjną kontrolę ścianki na całym przekroju poprzecznym, stosuje się wielowarstwowe współwytłaczanie, szczególnie tam, gdzie różne materiały muszą łączyć się bez słabych punktów. Ta technika jest jednym z powodów technologia wielowarstwowego współwytłaczania stała się przedmiotem zainteresowania branży materiałów medycznych.
Procesy wtórne zwiększają funkcjonalność: rozszerzanie w celu kształtowania końcówki, spawanie balonów, powlekanie zapewniające smarność i obkurczanie cieplne w celu ochrony połączeń. Gdy te etapy są wykonywane w tym samym pomieszczeniu czystym, co wytłaczanie, ryzyko zanieczyszczenia i dryftu wymiarowego jest zmniejszone, a ostateczny cewnik zachowuje się bliżej swojego modelu projektowego.
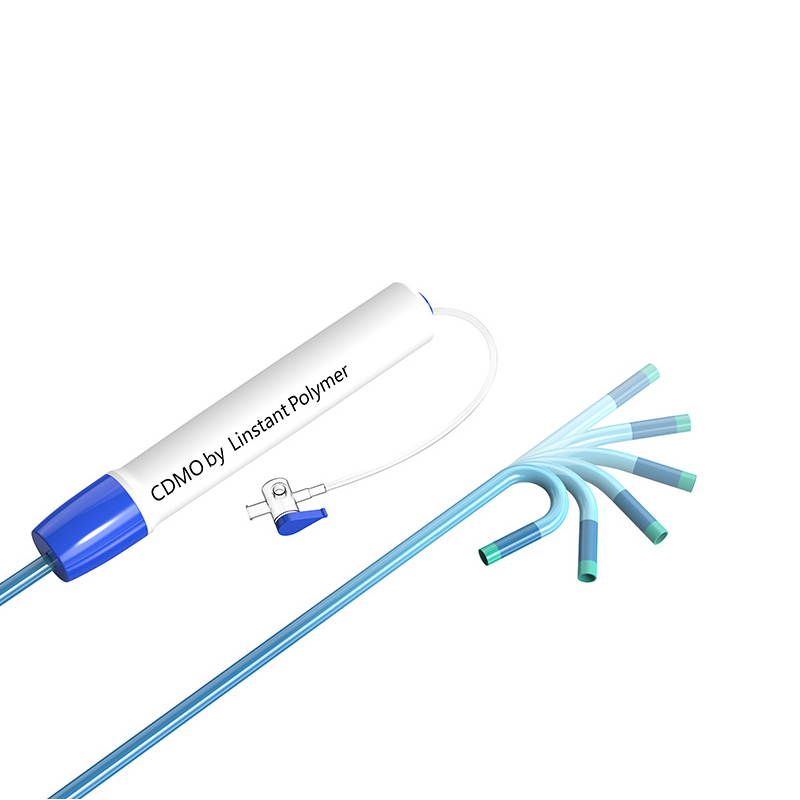
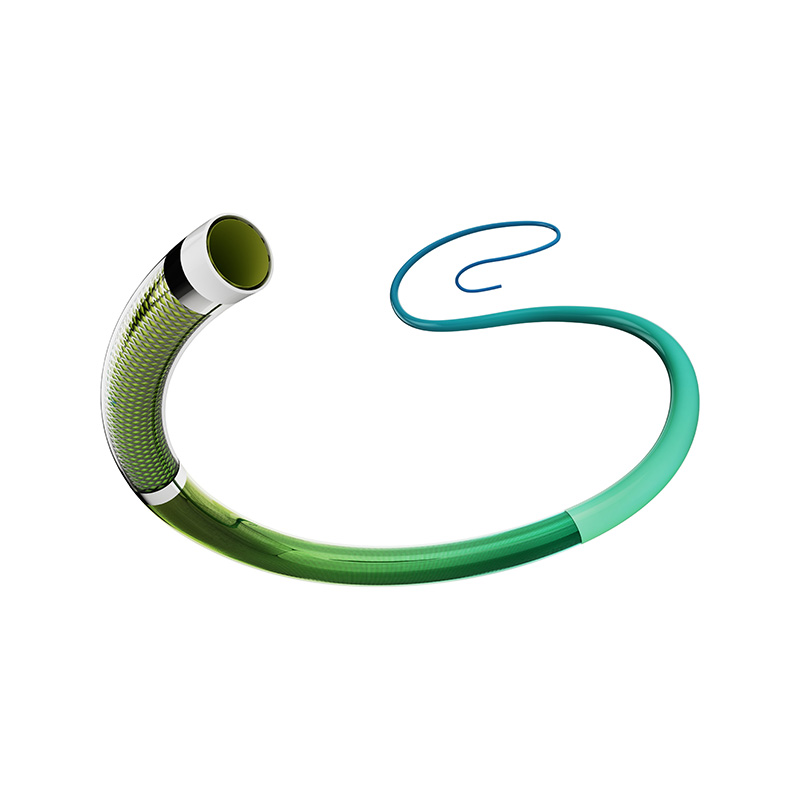
 Cewnik prowadzący o konstrukcji wielostopniowej i wyściółce o niskim współczynniku tarcia Posiada plecioną strukturę zapewniającą wysoki moment obrotowy i stabilność, a także miękką końcówkę, która zmniejsza uszkodzenia naczynia. Ultracienka ścianka z dużą wnęką wewnętrzną i wkładką PTFE zapewnia płynne dostarczanie narzędzi. Zobacz produkt →
Współpraca z producentem komponentów cewnika
Firma Ningbo LINSTANT Polymer Materials Co., Ltd. została założona w 2014 roku i od tego czasu rozrosła się do przedsiębiorstwa high-tech na poziomie krajowym, zatrudniającego ponad 500 profesjonalnych pracowników. Firma stara się wyjść poza rolę tradycyjnego dostawcy komponentów, stając się integralną częścią produktów swoich klientów. Od precyzyjnego dopasowania na etapie wspólnego projektowania po zapewnienie niezawodności podczas produkcji, firma LINSTANT głęboko integruje się z podstawowym łańcuchem wartości produktów swoich klientów, przekształcając technologię cewników w podstawową przewagę konkurencyjną swoich produktów.
Dzięki ciągłym innowacjom technologicznym i rygorystycznej kontroli jakości jesteśmy w stanie zapewnić firmom produkującym urządzenia medyczne bezpieczniejsze, bardziej precyzyjne i bardziej zaawansowane technologicznie, dostosowane do indywidualnych potrzeb rozwiązania systemów cewników.
- Pomieszczenie czyste o powierzchni 20 000 m² zgodne z GMP do wytłaczania, powlekania i przetwarzania wtórnego
- 15 importowanych linii do wytłaczania rur wielowarstwowych i wielokanałowych oraz 8 dedykowanych linii do wytłaczania PEEK
- Blisko 100 maszyn do oplatania, zwijania i powlekania sprężyn oraz 40 stanowisk spawalniczych i formujących
- Certyfikat systemu zarządzania jakością ISO 13485:2016
W przypadku zespołów, które potrzebują partnera produkcyjnego do przełożenia koncepcji cewnika na powtarzalne urządzenie, Współpraca OEM/ODM jest naturalnym kolejnym krokiem. LINSTANT może wspierać przeglądy projektu pod kątem produkcji, wybór materiałów i walidację procesów przed produkcją seryjną.
Często zadawane pytania dotyczące projektu cewnika
Co to jest konstrukcja cewnika?
Projektowanie cewnika to proces równoważenia rozmiaru światła, grubości ścianki, elastyczności, przenoszenia momentu obrotowego i wydajności końcówki dla konkretnego zastosowania klinicznego. Zwykle wiąże się to z wyborem odpowiedniego materiału wyściółki, wzmocnienia i płaszcza zewnętrznego.
Z jakich materiałów wykonuje się cewniki medyczne?
Typowe materiały na cewniki medyczne obejmują PTFE, FEP, PEEK, poliimid, Pebax, TPU i poliwęglan. Każdy z nich oferuje inną kombinację smarowności, sztywności, nieprzepuszczalności dla promieni rentgenowskich i zachowania podczas przetwarzania.
Jaka jest różnica między cewnikami plecionymi i cewnikami wzmocnionymi cewką?
Oplot poprawia reakcję momentu obrotowego i odporność na załamania, podczas gdy zwijanie zapewnia lepszą elastyczność i odporność na zgniatanie. Oplot pasuje do urządzeń o wysokim momencie obrotowym; zwijanie pasuje do bardzo elastycznych wałów.
Jaka jest powszechna tolerancja dla rurek cewnika medycznego?
Typowe tolerancje średnicy zewnętrznej i wewnętrznej rurek medycznych mieszczą się w zakresie od ±0,02 mm do ±0,05 mm, w zależności od materiału, grubości ścianki i wymiarów. Wąskie tolerancje mają kluczowe znaczenie dla zgodności prowadnika i ciśnienia rozrywającego.
Jaka jest różnica między cewnikiem prowadzącym a mikrocewnikiem?
Cewnik prowadzący zapewnia stabilny kanał o wysokim momencie obrotowym do podawania urządzeń. Mikrocewnik przeznaczony jest do głębokiego dostępu dystalnego w krętych anatomiach, ma mniejszy profil i większą elastyczność.
Czy firma LINSTANT oferuje projektowanie i produkcję cewników na zamówienie?
Tak. LINSTANT świadczy usługi OEM/ODM dla firm produkujących urządzenia medyczne, obejmujące rury wytłaczane, rury wzmocnione, rurki balonowe, produkty termokurczliwe i operacje wtórne, takie jak powlekanie i spawanie.