

Jesteś na końcowym etapie projektowania nowego cewnika prowadzącego. Trzonek dobrze pcha, zakrzywiony kształt trzyma swój tor, ale końcówka wciąż łapie symulowaną anatomię przy pierwszym zakręcie. W większości przypadków problemem nie jest konstrukcja wału ani mieszanka polimerów, ale etap formowania końcówki.
Formowanie końcówki nie jest operacją kosmetyczną. To proces określa, czy urządzenie może bezpiecznie poruszać się po krętych naczyniach, przejść przez wąską zmianę chorobową lub uzyskać dostęp do dystalnej gałęzi, nie powodując urazu. Dla inżynierów urządzeń medycznych przesłanie jest proste: najpierw uzyskaj odpowiednią końcówkę, a reszta urządzenia będzie miała szansę zadziałać.
Co to jest formowanie końcówki cewnika?
Formowanie końcówki cewnika jest operacją wtórną wykorzystującą ciepło. Wstępnie wytłoczoną rurkę umieszcza się w narzędziu formującym, podgrzewa do momentu zmiękczenia polimeru, nadaje mu docelową geometrię, a następnie schładza w celu utrwalenia kształtu. Procesem sterują cztery niezależne zmienne:
- Temperatura ogrzewania i profil rampy
- Szczelina formy i czas przebywania
- Siła osiowa, podciśnienie lub wewnętrzne ciśnienie powietrza
- Szybkość chłodzenia i odchylenie po schłodzeniu
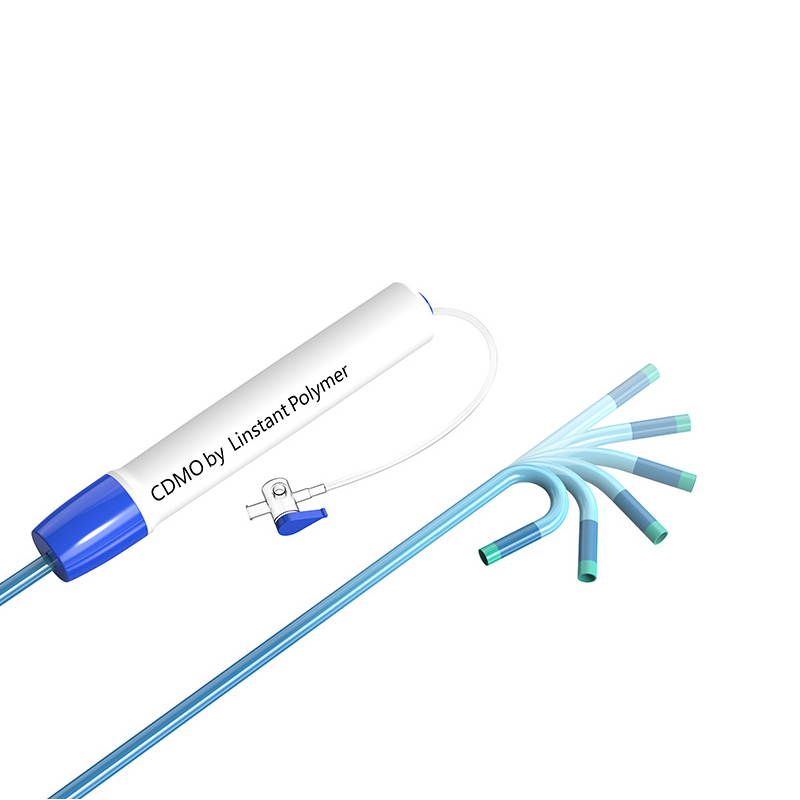
Na poziomie praktycznym, formowanie końcówki polega na przekształceniu dystalnego końca cewnika w kształt stożkowy, kopułowy, rozszerzony lub zakrzywiony. Wybór geometrii jest zgodny z zamierzoną funkcją kliniczną. Miękki stożek ułatwia prowadzenie po prowadniku, kopułkowa końcówka chroni ścianę naczynia, a zakrzywiona końcówka pomaga przekierować urządzenie.
Gdzie formowanie końcówek ma miejsce w procesie produkcyjnym
Formowanie końcówek zwykle następuje po wytłaczaniu i oplocie, a przed montażem piasty lub ostatecznie łączonych elementów. Oznacza to, że wszelkie defekty wykryte podczas formowania końcówki wpływają również na wydajność na etapie poprzedzającym. Zdyscyplinowany projekt procesu zapobiega pętlom przeróbek.
Izometryczna ilustracja formy formującej końcówkę cewnika, przedstawiająca rurkę, geometrię końcówki, strefę grzania oraz górną/dolną połowę formy.
Dlaczego nie można zaniedbać jakości formowania końcówek
Uformowanie końcówki cewnika ma wpływ nie tylko na wygląd urządzenia. Ma to bezpośrednie konsekwencje dla:
- Bezpieczeństwo naczyniowe. Ostra krawędź lub zadzior na końcu może rozciąć ścianę naczynia lub spowodować embolizację.
- Możliwość śledzenia i krzyżowalność. Dobrze uformowany stożek skuteczniej przenosi moment obrotowy i siłę pchania na krętej ścieżce.
- Kompatybilność prowadnika i urządzenia. Geometria końcówki kontroluje łatwość przejścia drutu lub innego urządzenia przez światło.
- Wydajność obrazowania. Błyszcząca lub nieregularna końcówka może powodować artefakty podczas fluoroskopii lub oceny OCT.
- Solidność montażu. Odchylenia w wymiarach końcówek utrudniają przyklejenie znacznika nieprzepuszczalnego dla promieni rentgenowskich lub połączenie odcinka dystalnego.
Krótko mówiąc, formowanie końcówki to ostatnia linia obrony między dobrym urządzeniem a dobrym projektem. Ta świadomość skłania wiodących producentów do inwestowania w charakterystykę procesu na tym etapie.
Wybór materiałów do formowania końcówek
Wybór materiału wpływa na okno procesu bardziej niż jakakolwiek inna zmienna. Każda rodzina polimerów ma swoje własne właściwości termiczne, wytrzymałość w stanie stopionym i profil skurczu.
Polimery robocze: Pebax, TPU i nylon
Najpopularniejszym materiałem na miękkie końcówki cewników jest Pebax (blok polieterowy). Zakres twardości Shore'a od 25D do 72D pozwala inżynierom zrównoważyć elastyczność i przenoszenie momentu obrotowego. Typowe okno formowania mieści się w temperaturze pomiędzy 150°C a 210°C, która jest wystarczająco niska, aby zmniejszyć uszkodzenia termiczne, ale wystarczająco wysoka, aby szybko ukształtować końcówkę.
TPU (termoplastyczny poliuretan) zapewnia doskonałą odporność na ścieranie i może być komponowany z wypełniaczami nieprzepuszczalnymi dla promieni rentgenowskich. Końcówki TPU są zwykle formowane w zakresie temperatur 160–220°C. Jego niższa wytrzymałość stopu wymaga węższej szczeliny formy, aby uniknąć ugięcia.
Nylon (poliamid) zapewnia większą wytrzymałość kolumny i jest często stosowany w końcówkach wymagających konstrukcyjnie. Jednakże wrażliwość na wilgoć może powodować wady powierzchni, dlatego przed formowaniem niezbędne jest suszenie klimatyzacją.
Opcje o wysokiej wydajności: Zerknij i poliimid
Zerknij to doskonały wybór dla urządzeń wymagających dużej wytrzymałości zmęczeniowej i odporności temperaturowej. Formowanie końcówki PEEK wymaga temperatur formy w zakresie 340–400°C. Ponieważ PEEK rozszerza się bardziej niż standardowe tworzywa konstrukcyjne, szczelina formy musi być luźniejsza, aby zapobiec sklejaniu się lub zacieraniu.
Poliimid nie nadaje się do formowania w stanie stopionym. Jego wartość tkwi w cienkościennych, stabilnych cieplnie wałach. W przypadku formowania końcówek producenci zwykle polegają zamiast tego na technikach klejących lub rozpuszczalnikowych.
Fluoropolimery: niskie tarcie, ograniczona odkształcalność
PTFE i FEP zapewniają najlepszą smarowność i odporność chemiczną, ale nie płyną w standardowej formie formującej końcówkę. PTFE w ogóle nie może być przetwarzany w stanie stopionym. W praktyce końcówkę fluoropolimerową uzyskuje się poprzez połączenie oddzielnej części dystalnej o niskim tarciu lub poprzez zastosowanie technologii termokurczliwej.
| Materiał | Twardość Shore’a | Temperatura formowania | Kluczowe ryzyko |
|---|---|---|---|
| Pebax | 25D – 72D | 150–210°C | Degradacja termiczna |
| TPU | 80A–95A | 160–220°C | Zapadanie się stopu |
| Nylon | 30D–65D | 170–230°C | Wrażliwość na wilgoć |
| PEEK | 80D–90D | 340–400°C | Przegrzanie / przyklejenie |
| Poliimid | Sztywne | Nie formowalne | Problemy z przyczepnością |
| PTFE/FEP | 50D–55D | Nie nadaje się do formowania w stanie stopionym | Bez przetwarzania w stanie stopionym |
 Precyzyjne rurki balonowe do cewników medycznych Rury balonowe z wąskimi tolerancjami do ± 0,01 mm i opcjami wielowarstwowymi do ciśnienia rozrywającego do 55 atm. Nadaje się do cewników dylatacyjnych balonowych w zabiegach sercowo-naczyniowych i zabiegach małoinwazyjnych, oferując spójne właściwości mechaniczne. Zobacz produkt →
Zakresy temperatur to typowe wartości dla polimerów klasy medycznej, podsumowane na podstawie typowych źródeł inżynierskich i danych inżynierii procesowej LINSTANT.
Kiedy końcówka musi współpracować z balonem, wybór gatunku rurki balonu wpływa na cały montaż. Wielu inżynierów szuka partnera, który może dostarczyć rurki balonowe o stałej reakcji formowania końcówki. Oferta medycznych rurek balonowych LINSTANT obejmuje opcje jednowarstwowe, dwuwarstwowe i trójwarstwowe właśnie dlatego, że końcówka znajduje się w miejscu styku różnych struktur ścian.
Typowe wady formowania końcówek i sposoby ich zapobiegania
W środowisku produkcyjnym wady formowania końcówek można podzielić na kilka powtarzających się rodzin. Wczesne ich rozpoznanie zapobiega systematycznemu złomowaniu.
| Wada | Pierwotna przyczyna | Środek zaradczy |
|---|---|---|
| Zadzior / błysk | Zbyt duża szczelina formy lub zbyt wysoka temperatura | Zmniejsz szczelinę, obniż temperaturę, dostosuj szybkość chłodzenia |
| Niespójność wymiarowa | Nierówne ogrzewanie lub różnice w partii materiału | Ponownie zakwalifikuj profil cieplny, sprawdź partię materiału |
| Zmiana grubości ścianki | Nieprawidłowo ustawiona forma lub rura mimośrodowa | Wyrównaj oprzyrządowanie, sprawdź koncentryczność rury |
| Matowa lub falista powierzchnia | Niewłaściwa szybkość chłodzenia lub nadmierny czas przebywania | Skróć czas przebywania, zoptymalizuj krzywą chłodzenia |
| Zamknięta/zapadnięta końcówka | Nadmierna próżnia lub nadciśnienie | Zrównoważyć ciśnienie wewnętrzne i wentylację |
| Linia spawalnicza | Przepływowe zderzenie czołowe w wielowarstwowej końcówce | Dostosuj geometrię formy lub kombinację materiałów |
W przypadku mikrocewników kontrola formowania końcówki jest jeszcze bardziej wymagająca, ponieważ grubość ścianki często wynosi poniżej 0,2 mm. Zmiana temperatury o 5°C może zamienić czysty stożek w miękką, niefunkcjonalną końcówkę. Prawidłowe formowanie końcówki mikrocewnika zwykle obejmuje ogrzewanie podczerwone lub RF z monitorowaniem temperatury w pętli zamkniętej.
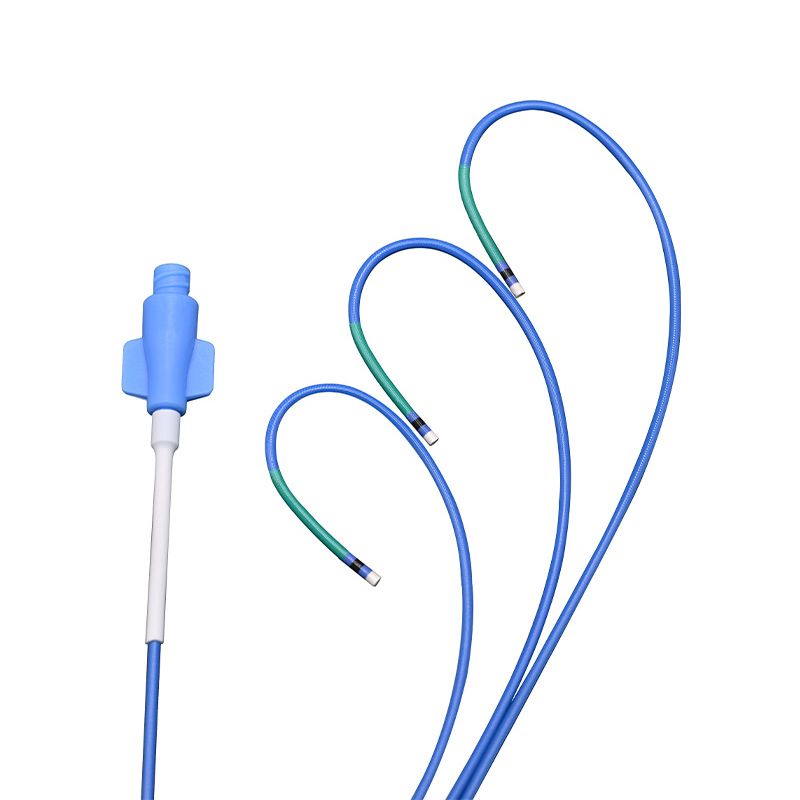
 Wzmocniony mikrocewnik do zabiegów małoinwazyjnych Mikrocewnik o średnicy zewnętrznej poniżej 1 mm, z możliwością dostosowania twardości i zmiany średnicy w celu poruszania się po krętych naczyniach. Zaokrąglona końcówka zmniejsza urazy, dzięki czemu idealnie nadaje się do neurointerwencji, leczenia chorób układu krążenia i nowotworów. Zobacz produkt →
Podczas pracy z rurkami PEEK ryzyko przegrzania jest realne. Do formowania PEEK bez zwęglenia i utraty jego właściwości mechanicznych wymagane jest zaawansowane oprzyrządowanie. Szczegółowe informacje na temat tego konkretnego materiału można znaleźć w naszym artykule na temat tworząca końcówkę rurka medyczna PEEK .
O firmie LINSTANT: Partnerze w zakresie niestandardowych systemów cewników
Firma Ningbo LINSTANT Polymer Materials Co., Ltd. została założona w 2014 roku i od tego czasu rozrosła się do przedsiębiorstwa high-tech na poziomie krajowym, zatrudniającego ponad 500 profesjonalnych pracowników. Firma stara się wyjść poza rolę tradycyjnego dostawcy komponentów, starając się stać się integralną częścią produktów swoich klientów. Od precyzyjnego dopasowania na etapie wspólnego projektowania po zapewnienie niezawodności podczas produkcji, firma LINSTANT głęboko integruje się z podstawowym łańcuchem wartości produktów swoich klientów, przekształcając technologię cewników w podstawową przewagę konkurencyjną swoich produktów.
Dzięki ciągłym innowacjom technologicznym i rygorystycznej kontroli jakości jesteśmy w stanie zapewnić firmom produkującym urządzenia medyczne bezpieczniejsze, bardziej precyzyjne i bardziej zaawansowane technologicznie, dostosowane do indywidualnych potrzeb rozwiązania systemów cewników.
LINSTANT obsługuje pomieszczenie czyste zgodne z GMP o powierzchni prawie 20 000 m², wyposażone w 15 importowanych linii do wytłaczania, 8 dedykowanych linii do wytłaczania PEEK, 2 linie do formowania wtryskowego i blisko 100 zestawów sprzętu do oplatania, sprężyn, powlekania i spawania. Wydajność ta umożliwia zarówno produkcję pilotażową na małą skalę, jak i dostawy o stałej objętości.
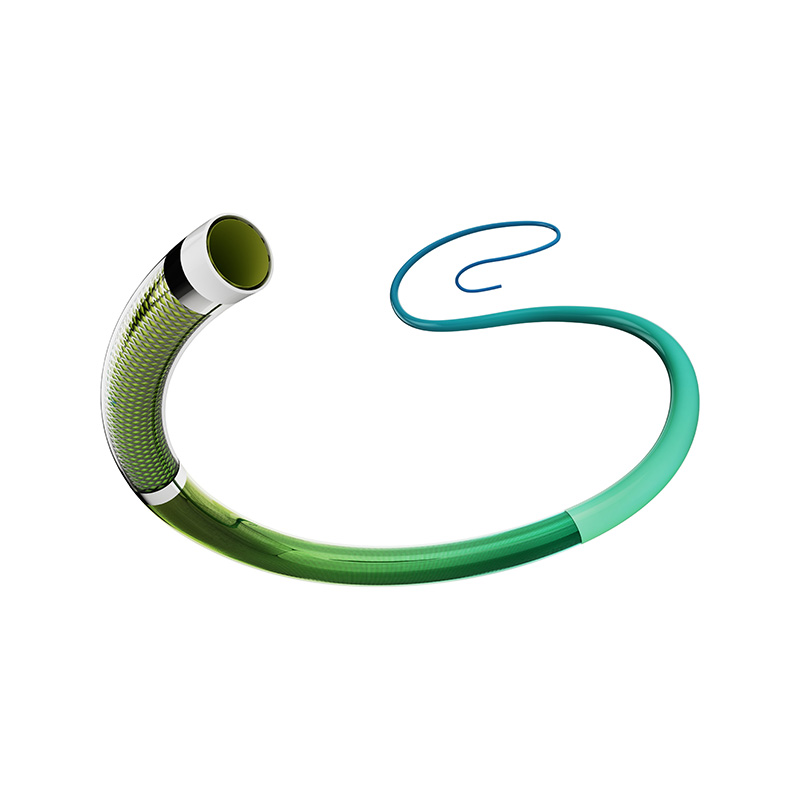
 Cewnik prowadzący o wysokim momencie obrotowym i strukturze plecionej Cewnik prowadzący charakteryzujący się wielostopniową twardością, miękką końcówką dystalną i plecionym trzonkiem zapewniającym doskonały moment obrotowy i stabilność. Ultracienka ścianka i wewnętrzna warstwa PTFE zapewniają płynną dostawę urządzenia, wspieraną przez produkcję w pomieszczeniach czystych zgodną z GMP. Zobacz produkt →
Od rysunku do produkcji: jak skalować projekt formowania końcówki
Wprowadzenie specyfikacji formowania końcówki do produkcji wymaga czegoś więcej niż tylko formy. Wymaga charakterystyki procesu, kontroli pierwszego artykułu i kontrolowanych parametrów produkcji. Dobry partner zdefiniuje okno procesu, udokumentuje krytyczne parametry procesu i wesprze działania walidacyjne.
LINSTANTA Usługi OEM/ODM obejmują pełną ścieżkę, od wyboru materiałów i oprzyrządowania po serie pilotażowe i produkcję seryjną. Korzyścią dla zespołów zajmujących się urządzeniami w Europie i Ameryce Północnej jest jeden dostawca z wewnętrznym wytłaczaniem i przetwarzaniem wtórnym, co zmniejsza ryzyko transferu i skraca czas realizacji.
Często zadawane pytania dotyczące formowania końcówki cewnika
Pytanie 1. Co tworzy końcówkę cewnika?
Cewnik tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Pytanie 2. Które materiały najlepiej nadają się do formowania końcówek?
Powszechnie stosowane są Pebax, TPU, nylon i PEEK. Poliimid i PTFE zazwyczaj wymagają klejenia lub metod mechanicznych zamiast formowania na gorąco.
Pytanie 3. Co powoduje wady formowania końcówki?
Nierównomierne ogrzewanie, złe ustawienie formy, nadmierne ciśnienie i niezgodne gatunki materiału to najczęstsze przyczyny powstawania zadziorów, wypływów lub problemów z wymiarami.
Pytanie 4. Jak sprawdzana jest jakość formowania końcówki?
Kontrola optyczna, pomiar wymiarów, badanie szczelności i badanie ciśnienia rozrywającego są zwykle łączone w celu sprawdzenia uformowanej końcówki.
Pytanie 5. Czy LINSTANT oferuje niestandardowe formowanie końcówek?
Tak. Program OEM/ODM firmy LINSTANT wspiera niestandardowe formowanie końcówek od etapu projektowania, poprzez rozwój narzędzi i produkcję seryjną.
Pytanie 6. Jaka jest różnica między przechylaniem a formowaniem końcówki?
Wskazówkaping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.