


Klatkę do zespolenia kręgosłupa, wkładkę mikrocewnika, łożysko pompy i półprzewodnikowy pierścień zaciskowy można wyciąć z tego samego beżowego polimeru. Tym polimerem jest Z...
READ MORE


ZERKAĆ
Formowanie wtryskowe PEEK
Jako wysokowydajny produkt z tworzywa sztucznego do zastosowań konstrukcyjnych, formowanie wtryskowe PEEK odgrywa coraz ważniejszą rolę w nowoczesnym przemyśle. Jego dobre właściwości mechaniczne, odporność na wysoką temperaturę, odporność na korozję chemiczną i właściwości samosmarujące sprawiają, że jest szeroko stosowany w wielu dziedzinach.
Zalety:
-
- Niższy i bliski modułowi sprężystości kości (około 3,8 GPa dla PEEK, 3,2-7,8 GPa dla kości gąbczastej, 17-20 GPa dla kości korowej);
- Jest przezroczysty dla promieni rentgenowskich i nie jest widoczny na skanach CT i MRI;
- Dobra wydajność sterylizacji. Zachowuje swoje pierwotne właściwości nawet po długotrwałej ekspozycji na parę wodną o wysokiej temperaturze, tlenek etylenu i promieniowanie gamma, zapewniając długotrwałe działanie w zastosowaniach medycznych;
- Surowa temperatura może osiągnąć 250 ℃ w przypadku długotrwałego użytkowania, a chwilowa temperatura użytkowania może osiągnąć 300 ℃.
-
 SPECYFIKACJE
-
ZASTOSOWANIA
-
SKONTAKTUJ SIĘ Z NAMI
-
Proces produkcji części do formowania wtryskowego PEEK jest stosunkowo złożony i wymaga ścisłej kontroli każdego ogniwa w celu zapewnienia jakości produktu.
Przygotowanie surowca
Użyj cząstek PEEK o wysokiej czystości, aby zapewnić stabilną wydajność formowania wtryskowego. Wymagana czystość wynosi zwykle powyżej 99,5%.
Projekt formy
Projekt formy do formowania wtryskowego PEEK musi uwzględniać jej słabą płynność i rozsądnie projektować bramę, prowadnicę i układ chłodzenia, aby zapewnić dokładność wymiarową i jakość powierzchni części do formowania wtryskowego. Temperatura formy jest na ogół kontrolowana w zakresie 120-150°C.
Dobór wtryskarki
Formowanie wtryskowe PEEK wymaga zastosowania wtryskarki wysokotemperaturowej, a dokładność kontroli temperatury i ciśnienia wtryskarki musi być wysoka, aby zapewnić stabilność procesu formowania wtryskowego. Temperatura formowania wtryskowego wynosi zazwyczaj 350-400°C, a ciśnienie 100-150 MPa.
Ustawianie parametrów procesu wtryskiwania
Parametry procesu formowania wtryskowego PEEK obejmują temperaturę, ciśnienie, prędkość i czas chłodzenia itp. Należy je optymalizować zgodnie z konkretnymi wymaganiami dotyczącymi materiału i produktu, aby zapewnić wydajność i jakość części formowanych wtryskowo. Czas chłodzenia jest ogólnie kontrolowany i wynosi 20-40 sekund.
Przetwarzanie końcowe
Części formowane wtryskowo z PEEK wymagają obróbki końcowej, takiej jak wyżarzanie i obróbka skrawaniem, w celu wyeliminowania naprężeń wewnętrznych oraz poprawy dokładności wymiarowej i jakości powierzchni. Temperatura wyżarzania wynosi zazwyczaj 150-200°C, a czas wyżarzania wynosi 1-2 godziny.
-
Biokompatybilność i odporność chemiczna PEEK sprawiają, że jest to idealny materiał do produkcji wyrobów medycznych, takich jak sztuczne stawy, implanty kręgosłupa i narzędzia chirurgiczne. Obecnie ponad 50% implantów kręgosłupa na świecie wykonanych jest z PEEK.
-
Wiadomość zwrotna
ODKRYJ NASZE
WYRÓŻNIONE PRODUKTY
Doskonały produkt o znakomitym kunszcie
-
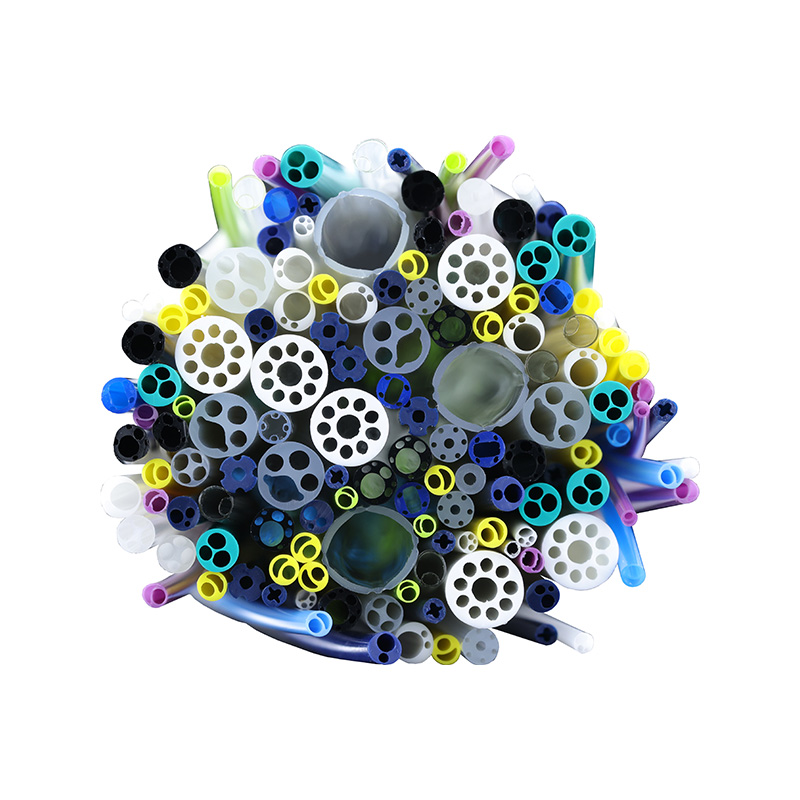 Rurka wieloprześwitowa
Rurki wieloświatłowe zaprojektowano z wieloma kanałami w jednej rurce, o różnych kształtach zewnętrznych i konfiguracjach prześwitów, aby umożliwić jednoczesny dostęp prowadników, leków, gazów i innych substancji. Nasze bogate doświadczenie produkcyjne i dobra technologia wytłaczania mogą zapewnić stabilność naszych wieloprześwitowych rurek i zapewnić wsparcie dla Twojego projektu.CZYTAJ WIĘCEJ
-
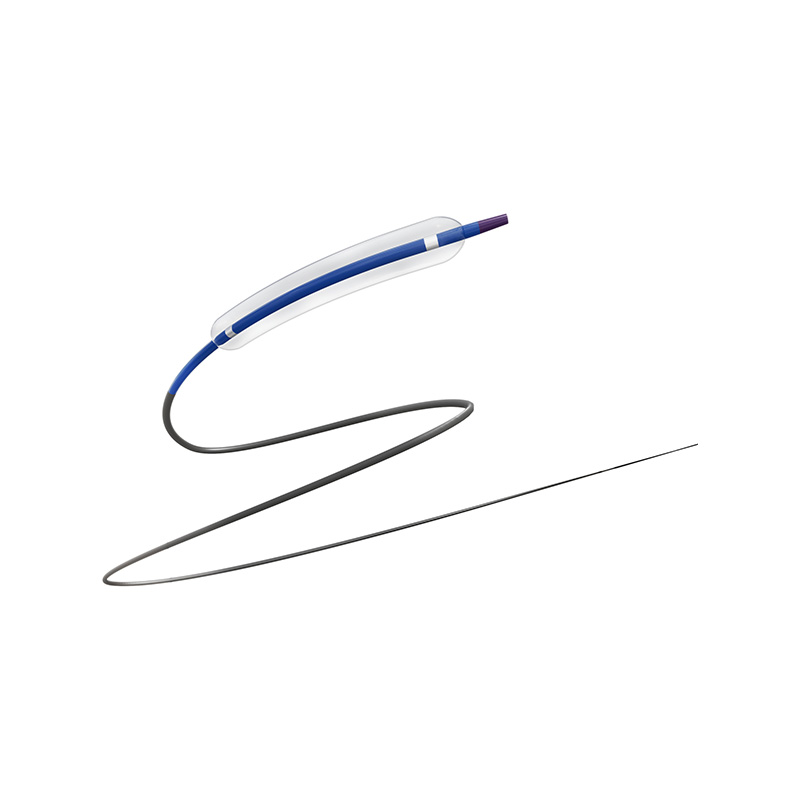 Wąż balonowy
Rurki balonowe stosuje się głównie do obróbki korpusu balonu w cewnikach dylatacyjnych z balonem (powszechnie nazywanych balonami), służących jako rdzeń i krytyczny element rurki balonowej. Dzięki rozległemu doświadczeniu w wytłaczaniu jesteśmy w stanie konsekwentnie dostarczać Państwu rurki balonowe charakteryzujące się wąskimi tolerancjami i dobrymi właściwościami mechanicznymi, spełniające Państwa wymagania.CZYTAJ WIĘCEJ
-
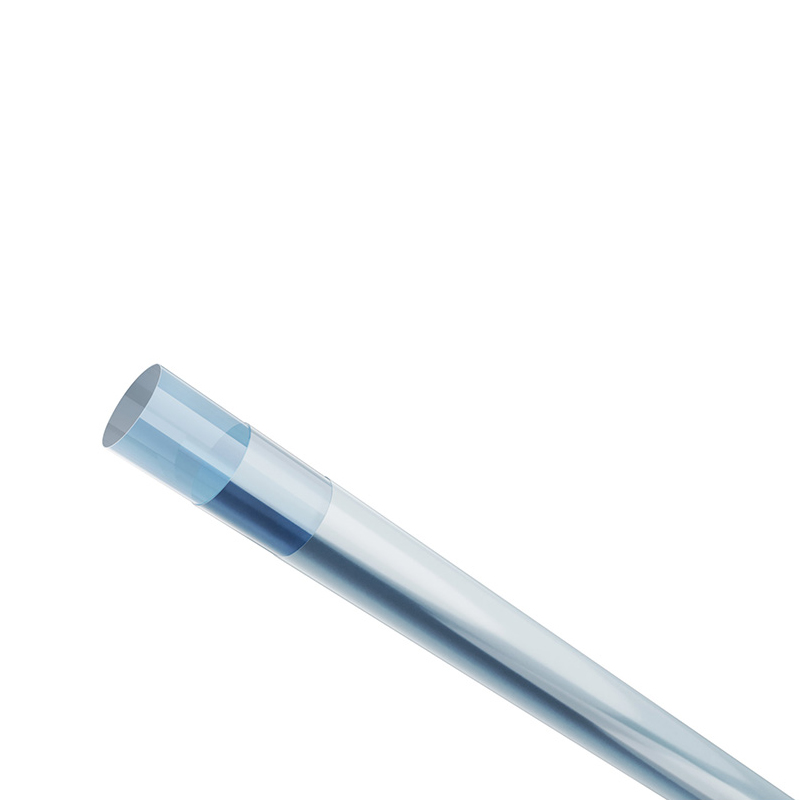 Medyczne rurki wielowarstwowe
Medyczne wielowarstwowe rurki są zbudowane z dwóch lub więcej warstw materiałów, z których każda jest wybierana na podstawie określonych kryteriów, takich jak wytrzymałość, elastyczność, odporność chemiczna i nieprzepuszczalność. Warstwy wewnętrzna i zewnętrzna mogą składać się z różnych materiałów, przy czym warstwa wewnętrzna kładzie nacisk na biokompatybilność, a warstwa zewnętrzna zapewnia dodatkową wytrzymałość lub ochronę.CZYTAJ WIĘCEJ
-
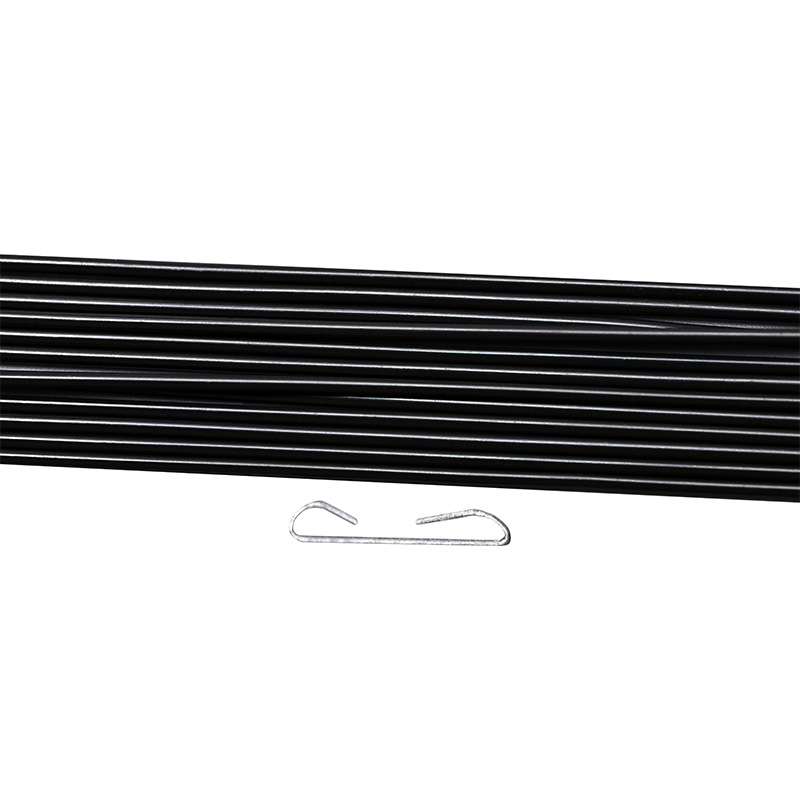 Wężyk TPU nieprzepuszczający promieni rentgenowskich
Zastosowanie materiałów TPU w nieprzepuszczalnych dla promieni rentgenowskich rurek staje się coraz bardziej powszechne, przynosząc nowe przełomy w takich dziedzinach, jak diagnostyka medyczna.CZYTAJ WIĘCEJ
-
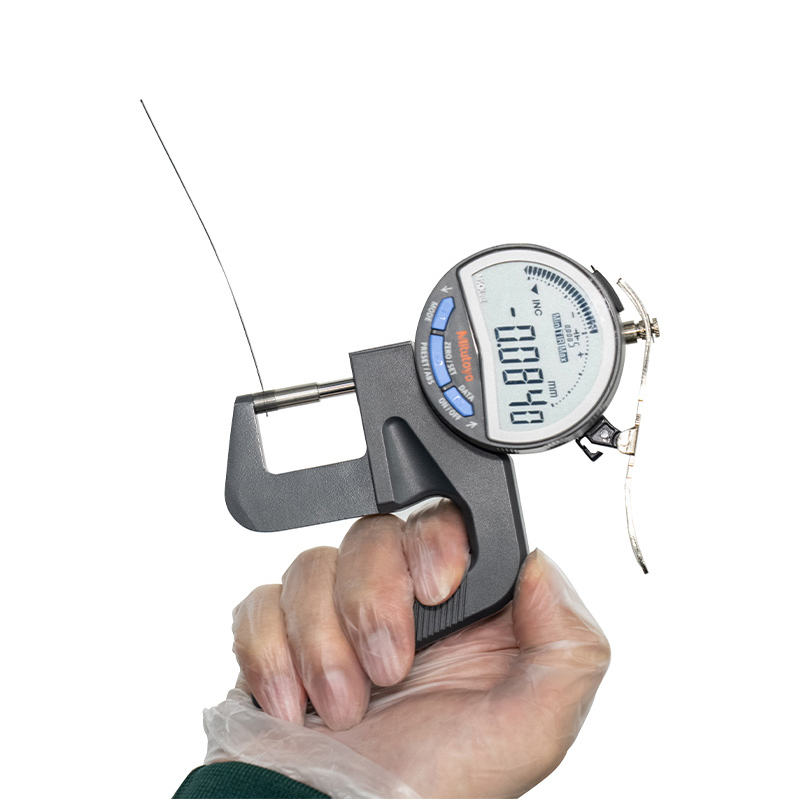 Ultracienkie rurki medyczne
 wyróżniają się smukłą grubością ścianek, precyzyjną średnicą wewnętrzną, różnorodnymi opcjami materiałowymi i dobrą biokompatybilnością. Cienkościenna konstrukcja tych rurek zapewnia wystarczającą wytrzymałość, jednocześnie zmniejszając podrażnienia i uszkodzenia tkanek wewnętrznych, znacznie zmniejszając ryzyko infekcji i powikłań. Co więcej, precyzyjna kontrola średnicy wewnętrznej zapewnia stabilny i wydajny transport płynu, a różnorodność materiałów zaspokaja złożone wymagania różnych scenariuszy medycznych.CZYTAJ WIĘCEJ
-
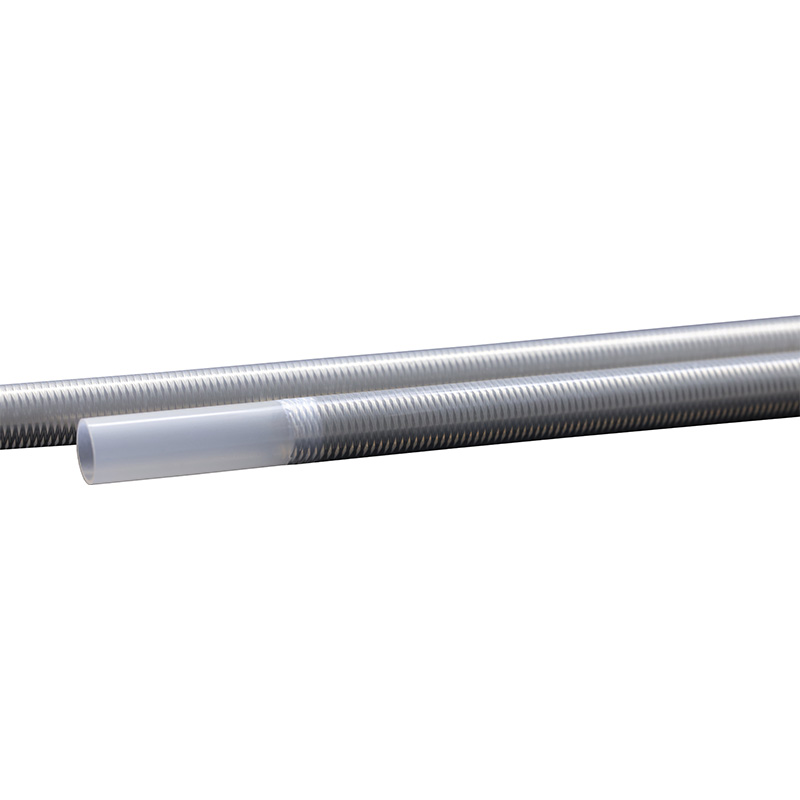 Węże wzmocnione oplotem
Rury wzmocnione oplotem są wytwarzane w procesach współwytłaczania lub rozpływu, osadzając struktury z oplotu metalowego lub włókiennego pomiędzy dwiema warstwami materiału. Ta innowacyjna konstrukcja znacznie zwiększa odporność rury na ciśnienie rozrywające, wytrzymałość kolumny i przenoszenie momentu obrotowego. Kąt oplotu, pokrycie oraz wymiary, kształt i wytrzymałość materiałów wzmacniających mają kluczowe znaczenie przy określaniu wydajności rur. Jesteśmy dumni z produkcji rurek z oplotem siatkowym charakteryzujących się dużą precyzją i dobrymi właściwościami mechanicznymi, które można dostosować do konkretnych wymagań.CZYTAJ WIĘCEJ
-
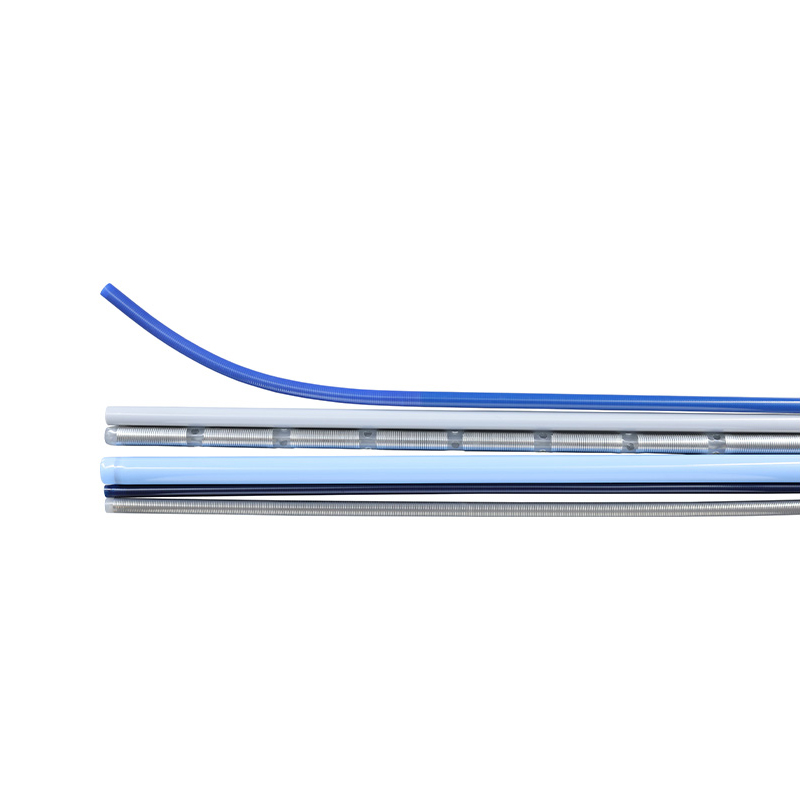 Węże wzmocnione cewką
 są produkowane poprzez włączenie zwojów sprężyn pomiędzy dwie warstwy materiału w procesie współwytłaczania lub rozpływu, w wyniku czego powstają rurki kompozytowe o zwiększonej wytrzymałości na ciśnienie, odporności na zginanie i kontroli skręcania. Zależy nam na spełnieniu specyficznych wymagań naszych klientów poprzez odpowiednie dostosowanie rozwoju produktów i produkcji. Rury wzmocnione cewką charakteryzują się dobrą gładkością, dużą kompatybilnością i dobrym wsparciem.CZYTAJ WIĘCEJ
-
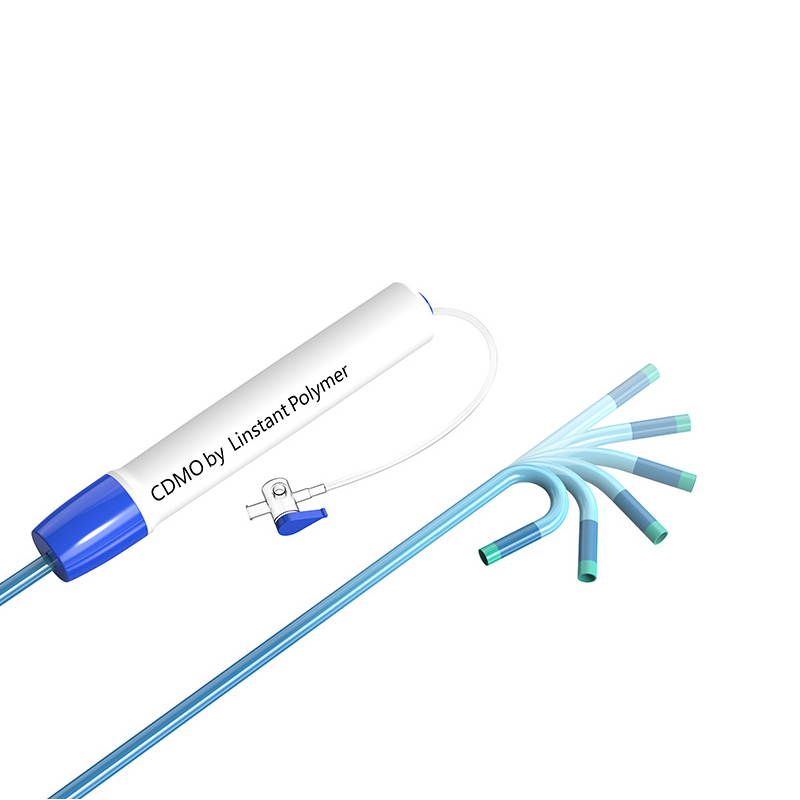 Sterowana osłona
Sterowana koszulka to dystalna, regulowana osłona do zginania, którą można regulować in vitro, tak aby dalszy koniec koszulki można było zginać u pacjenta pod różnymi kątami. Ma precyzyjne wycelowanie i może dostosować się do różnych struktur anatomicznych.CZYTAJ WIĘCEJ
-
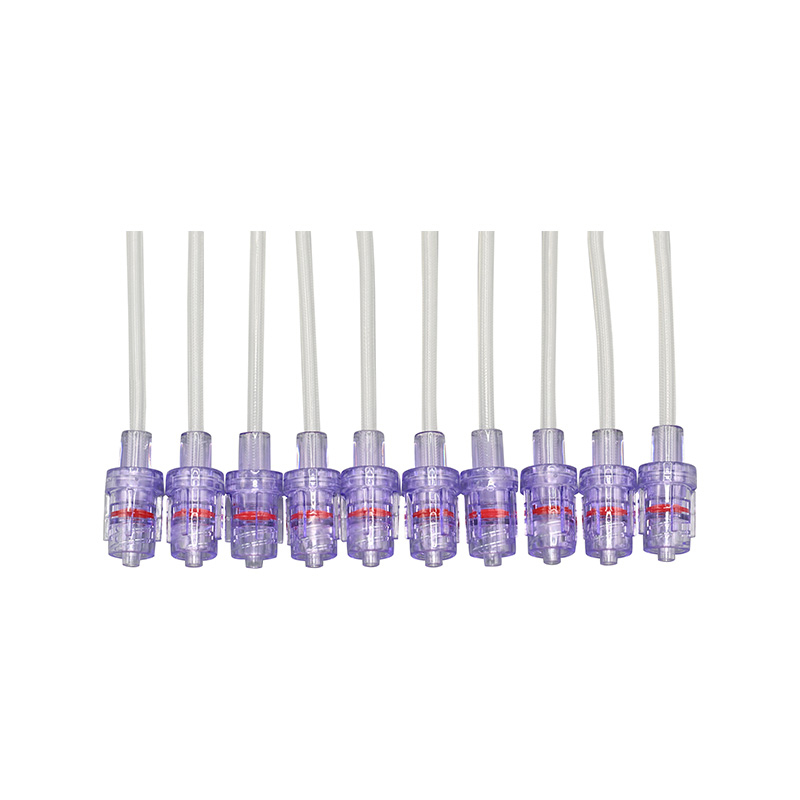 Węże w oplocie wysokociśnieniowym
Wysokociśnieniowa rurka pleciona lub wysokociśnieniowa rurka monitorująca służy do wstrzykiwania środka kontrastowego i innych roztworów medycznych podczas zabiegów PTCA, PCI lub zabiegów angioplastyki.CZYTAJ WIĘCEJ
-
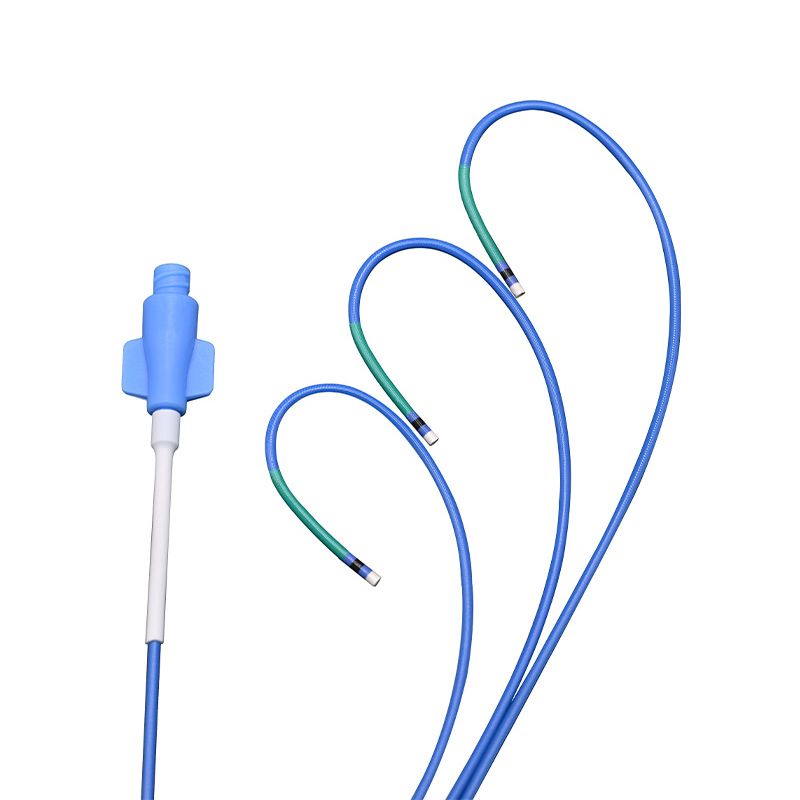
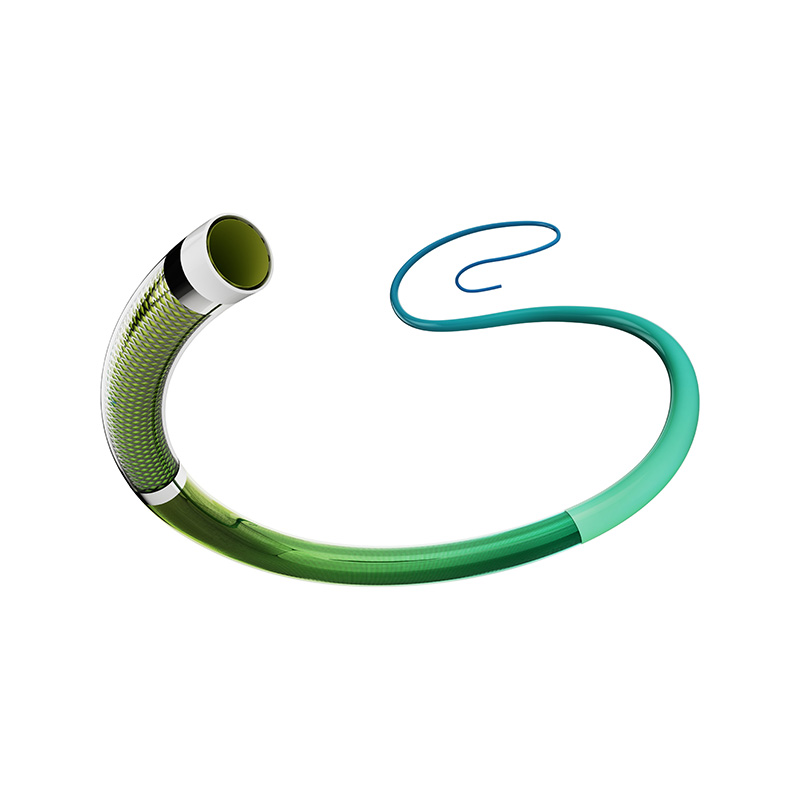 Mikrocewnik
i to wzmocnione cewniki o małych rozmiarach, zwykle o średnicy zewnętrznej mniejszej niż 1 mm. Często stosuje się je w małoinwazyjnych operacjach złożonych naczyń krwionośnych w organizmie człowieka i mogą one przedostawać się do drobnych naczyń krwionośnych i jam ciała ludzkiego, takich jak naczynia nerwowe, w celu zapewnienia precyzyjnego leczenia. Nasze mikrocewniki charakteryzują się dobrą elastycznością, zwrotnością i biokompatybilnością i mogą doskonale spełniać potrzeby operacji klinicznych.CZYTAJ WIĘCEJ
-
 Medyczne rurki poliimidowe
 wykazują dobrą wytrzymałość i odporność na zużycie, zachowując swoje właściwości nawet przy małych wymiarach. W zastosowaniach chirurgii medycznej, które wymagają dodatkowej smarowności, materiały kompozytowe PI/PTFE oferują niższy współczynnik tarcia, zmniejszając w ten sposób opór powierzchniowy rurki. Łącząc unikalne właściwości PI i PTFE, rurka zapewnia odpowiednio gładką ściankę wewnętrzną, natomiast składnik PI poprawia wsparcie strukturalne całej rurki, skutecznie zapobiegając deformacjom.CZYTAJ WIĘCEJ
AKTUALNOŚCI
-
-
Rutynowa metoda rozpoczęła dzielenie pików kilka minut po tym, jak inżynier serwisu zamienił przewód przesyłowy o długości 0,005 na rurkę o długości 0,017, którą akurat miał ...
READ MORE -
System UHPLC pracujący pod ciśnieniem 600 paseków przez rurkę o średnicy wewnętrznej 0,005 cala o długości 10 cm zawiera w tej linii około 1,3 µl fazy ruchomej. Wymień go na ...
READ MORE
 SKONTAKTUJ SIĘ Z NAMI
Jeżeli są Państwo zainteresowani naszymi produktami prosimy o kontakt
- DANE KONTAKTOWE
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- Informacje zamieszczone na tej stronie internetowej są przeznaczone wyłącznie do użytku w krajach i jurysdykcjach poza Chińską Republiką Ludową.
- PRODUKTY
- Medyczne rurki wytłaczane
- Wzmocnione medyczne rurki
- Poliimid
- ZERKAĆ
- Wąż balonowy
- Mikrocewnik
- Procesy wtórne
- Rurka termokurczliwa
- Węże medyczne z fluoropolimeru
- Endoskop
- Osłona dostępu pod podciśnieniem
- Cewnik prowadzący
- Cewnik angiograficzny
- Węże w oplocie wysokociśnieniowym
- Proces obróbki powierzchni rurek medycznych
- SZYBKI LINK
- DOM
- O NAS
- PRODUKT
- ROZWIĄZANIA
- OEM/ODM
- AKTUALNOŚCI
- KONTAKT
- CENTRUM WIADOMOŚCI
- Wiadomości branżowe
- Wiadomości firmowe
- TERMINAL MOBILNY

